时间:2026-09-17 访问量:277
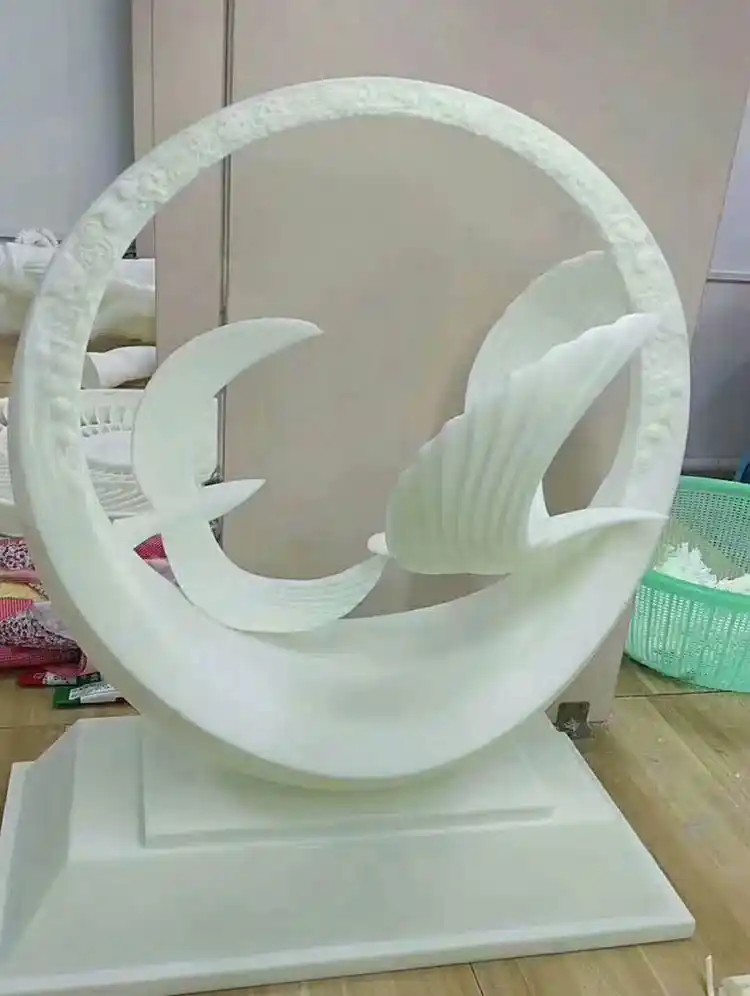
刚接触手板模型制作的朋友,第一次听到“CNC手板编程”这个词,大概率会一头雾水——CNC我知道,手板我也知道,但这两个词凑在一起,再加上“编程”,到底是在干什么?是不是要写代码?难不难学?跟我做手板有什么关系?别急,这篇文章就是帮你把这团迷雾拨开的。我会从实际生产流程出发,把CNC手板编程这件事拆开揉碎讲清楚,让你看完之后不仅能明白它是什么,还能判断自己什么时候需要它、怎么跟编程师傅沟通、以及它到底值不值得你花这份钱。
简单来说,CNC手板编程就是给数控机床写一份“操作说明书”。你有一个设计好的3D模型文件(通常是STP、IGS或X_T格式),但机床本身不认识这个模型,它只认识一串串坐标指令——也就是G代码。编程工程师要做的事,就是把这个三维模型“翻译”成机床能听懂的语言,告诉刀具从哪里下刀、沿着什么轨迹走、转速多少、进给多快、什么时候换刀、怎么装夹。这个过程就叫CNC手板编程。
它和写软件代码完全是两回事。你不需要精通C++或Python,但需要对机械加工原理、刀具特性、材料性能有扎实的理解。一个经验丰富的编程师傅,能在电脑前花几个小时,就把一块铝材或ABS塑料变成你想要的复杂结构件,靠的就是编程环节把加工思路全部预演一遍。
手板的特点是小批量、多品种、结构复杂、交期紧。CNC加工之所以成为手板制作的主流方式之一,正是因为编程环节赋予了它极高的灵活性。具体优势可以分几个层面来看。
第一,它能实现“所想即所得”。只要你的3D模型是完整的,编程就可以规划出对应的刀具路径。无论是曲面、深腔、薄壁还是倒扣结构,都可以通过合理的编程策略来加工。对于外观验证手板,编程可以控制步距和残留高度,让表面粗糙度尽量接近注塑件或最终产品的要求。
第二,它大幅缩短了从图纸到实物的周期。传统开模需要几周甚至几个月,而CNC手板编程加加工,通常几天就能交付。编程环节把加工过程中的碰撞检查、刀具干涉、夹位设计全部在电脑里模拟完成,减少了机上调试时间。对于急着参展、试装或做功能测试的客户,这个时间差往往就是项目成败的关键。
第三,它对复杂结构的适应性强。手板经常遇到一些奇怪的结构,比如内部流道、异形孔、薄片筋位。编程可以通过选用微型刀具、调整走刀顺序、增加辅助面等方式,把这些特征做出来。有些结构甚至需要翻面加工、多次装夹,编程师傅会在程序里预留工艺台或定位孔,保证多次装夹后的位置精度。
第四,它让成本更可控。CNC手板不需要开钢模,编程一次可以加工多件,也可以根据材料利用率优化排样。对于数量在几十件以内的需求,CNC编程加加工的综合成本通常远低于开模。而且修改设计后,只需重新编程和加工,不必报废模具。
说了这么多优势,并不代表CNC手板编程是万能的。作为技术顾问,我必须把它的短板也摊开讲清楚,否则你可能会在做决策时踩坑。
首先是加工效率的瓶颈。编程再优化,CNC加工本质上还是刀具逐层去除材料。遇到大尺寸、高去除量的零件,加工时间可能长达几十小时。而且刀具直径有限,太深太窄的区域只能用小刀慢慢清,效率直线下降。如果你的手板体积很大、结构又很实,CNC未必是最优解。
其次是刀具可达性的限制。编程不是变魔术,刀具进不去的地方就是做不出来。比如封闭内腔、直角内角、极细深的槽,编程时只能尽量用长径比合适的刀具去够,但刀具刚性会急剧下降,容易断刀或产生振纹。有些结构必须拆件加工再粘接,这会牺牲整体强度和外观。
第三是表面质量的局限。CNC加工一定会留下刀纹,编程可以控制刀纹的粗细和方向,但无法完全消除。对于要求镜面或透明效果的手板,后续必须抛光或打磨。而抛光又会破坏棱角和尺寸精度,这是一个需要权衡的矛盾。
第四是编程本身的门槛。一个合格的CNC手板编程工程师,需要懂CAD/CAM软件、懂刀具、懂材料、懂夹具设计,还要有现场加工经验。不是随便找个会画图的人就能编出稳定高效的程序。编程失误可能导致撞刀、过切、零件报废,甚至损坏机床。所以选择有经验的编程团队,比单纯比价更重要。
第五是批量经济性的拐点。CNC手板编程适合小批量,但当数量超过一定规模,比如几百件以上,单件编程和加工成本的叠加就会变得不划算。这时候注塑、压铸或复模工艺可能更合适。编程师傅通常会根据你的数量给出建议,但你自己也要有这个意识。
结合上面的优势和局限,我给出几个明确的判断标准。如果你的项目符合以下情况,CNC手板编程是值得优先考虑的:
第一,你需要验证外观和装配,数量在1到50件之间。第二,你的零件尺寸中等偏小,结构虽然复杂但刀具基本能够到。第三,你对材料有明确要求,比如要ABS、PC、PMMA、铝、铜或某些工程塑料,CNC可以直接用接近最终材质的板材加工。第四,你的交期很紧,希望一周内看到实物。第五,你的设计还可能修改,不想投入模具费用。
反过来,如果你的零件超大、超厚、内部有封闭空腔,或者数量已经上百,又或者对表面要求达到光学级且不能有接痕,那就需要和工程师讨论是否改用其他工艺,或者CNC只做关键部分。
如果你决定走CNC手板编程这条路,了解流程能帮你更好地配合。第一步,提供完整3D模型和2D图纸,标注关键尺寸、公差和外观要求。第二步,编程工程师评估结构,确定加工方向、装夹方式和刀具方案,必要时会反馈可制造性建议。第三步,编写刀路并做仿真模拟,检查干涉和过切。第四步,生成G代码,传输到机床,操作员装夹找正后开始加工。第五步,加工完成后进行去毛刺、打磨、抛光、喷油或丝印等后处理。第六步,质检对照图纸测量关键尺寸,确认无误后包装出货。
整个过程中,你和编程工程师的沟通越清楚,返工率越低。尤其是外观要求和装配关系,最好用实物样品或详细标注来说明,不要只靠口头描述。
最后,作为技术顾问,我给大家几条落地建议。不要只问“CNC手板编程多少钱”,而要问“这个结构你们打算怎么编程、怎么装夹、刀具最小能到多少”。报价背后是工艺方案,方案不同,质量和风险差异很大。尽量提供STP或X_T格式的实体模型,不要给STL网格,因为编程需要精确的曲面数据。如果零件有多个配合面,提前告知装配关系,编程时可以预留余量或做统一基准。对于外观件,明确哪些面是A面,编程时会把最好的刀具和走刀方向留给这些面。
CNC手板编程不是什么神秘的黑科技,它就是一个把设计意图转化为加工指令的工程技术环节。它优势明显,局限也真实存在。理解它、用好它,你的手板项目就能少走弯路,在时间、成本和质量之间找到最佳平衡点。
上一篇:cnc手板工作台
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。