时间:2026-09-17 访问量:438
在快速成型与小批量制造领域,cnc手板工作台是连接设计与实物的关键装备。它并非简单的“桌子”,而是一套集成了高精度运动系统、主轴切削单元、真空吸附或夹具平台以及数控系统的加工中心,专门用于加工手板模型(又称首板、样板)。与3D打印的逐层堆积不同,cnc手板工作台通过减材制造方式,从整块材料中切削出目标形状。下面从核心优势、实际局限、适用场景以及选择流程四个维度展开,帮助您判断它是否适合您的项目。
1. 材料兼容性极广
从常见的ABS、PC、PMMA、尼龙等工程塑料,到铝合金、黄铜、甚至钛合金,cnc手板工作台都能直接加工。这意味着您可以在设计验证阶段就使用与最终产品相同的材料,测试真实的力学性能、表面质感和装配公差。3D打印虽然材料也在进步,但在各向同性、耐高温和长期稳定性上仍不及机加工件。
2. 尺寸精度与表面质量突出
工业级cnc手板工作台定位精度通常可达±0.01mm,重复定位精度±0.005mm。配合高速主轴(20000-40000rpm)和精细刀具,可以直接铣削出Ra0.8甚至更低的表面粗糙度,多数外观件只需简单抛光或喷漆即可达到类注塑效果。对于透明件(如导光板、灯罩),cnc加工后抛光可恢复光学透明度,而3D打印透明件往往需要大量后处理且难以彻底透明。
3. 可加工复杂结构与薄壁件
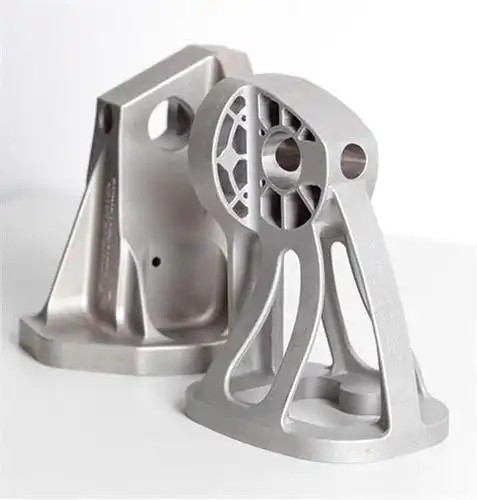
五轴联动或带第四轴的cnc手板工作台能一次装夹完成多面加工,避免多次装夹带来的累积误差。对于手机中框、无人机机臂、医疗外壳等带有倒扣、侧孔、曲面特征的零件,优势明显。同时,真空吸附配合专用夹具可以稳定夹持0.5mm厚的薄壁件,这是许多增材设备难以做到的。
4. 小批量经济性优于注塑
当需求在1-100件之间时,cnc手板工作台无需开钢模,单件成本远低于注塑。而且修改设计只需改程序,不涉及模具变更。对于产品发布前的市场验证、参展样机、功能测试,这是最快速的路径。
1. 加工效率相对较低
相比3D打印可以同时打印数十个零件,cnc手板工作台通常一次装夹只加工1-2件。复杂曲面零件可能需要数小时甚至十几小时的精加工。如果您的项目只是验证外观形状,不要求力学性能,那么SLA或SLS打印可能更快。
2. 刀具干涉与深腔限制
刀具是圆柱体,无法加工内直角、深窄槽或极其复杂的内部流道。比如一个内部有螺旋冷却水路的零件,cnc手板工作台几乎无法一次成型,需要拆件加工再组装。而金属3D打印则能轻松实现。设计时必须考虑刀具半径和伸出长度,否则需要修改模型。
3. 装夹与变形风险
薄壁、细长杆、易碎材料在切削力作用下容易变形或振刀。操作者需要设计专用夹具、合理安排走刀路径、使用高速切削参数。这依赖经验丰富的编程与操机人员,不是买了设备就能立刻产出合格品。
4. 初始投资与维护成本
一台能加工钢件的小型cnc手板工作台(如桌面级五轴)价格从十几万到几十万不等,工业级则更高。加上刀具、空压机、真空泵、编程软件、除尘系统,总投入可能数倍于同尺寸3D打印机。主轴、丝杠、导轨需要定期维护,刀具是持续消耗品。
5. 表面纹理与支撑痕迹
虽然cnc表面质量好,但走刀纹总是存在。对于要求镜面或特定蚀纹的外观件,仍需人工抛光或火花纹处理。另外,加工时刀具路径留下的接刀痕在曲面衔接处可能可见,需要仔细编程。
- 功能测试件:需要承受载荷、耐高温、耐化学腐蚀,或者要反复拆装螺纹。
- 透明/半透明件:导光条、透镜、车灯罩,要求光学级透明度。
- 薄壁与精密配合件:卡扣、齿轮、滑动配合面,公差要求±0.05mm以内。
- 小批量生产:50-500件,且形状不适合注塑或压铸。
- 多材料组合:同一零件需要嵌件、双色效果,cnc可分别加工后组装。
相反,如果您的需求是快速验证外观比例、制作铸造用蜡模、或者内部有极其复杂的随形冷却流道,那么优先考虑3D打印或铸造。
1. 明确零件最大尺寸与重量
工作台行程必须大于零件尺寸加上夹具厚度。例如零件200x150x80mm,建议选择行程至少400x300x150mm的机型。重量方面,真空吸附台适合平板件,虎钳适合块料,组合夹具适合异形件。
2. 确定所需轴数与精度
三轴适合加工正面、背面、侧面(需翻转)的简单零件。四轴(加旋转轴)可加工圆柱面、叶轮。五轴联动适合复杂曲面、倒扣、一次成型。精度方面,普通手板±0.02mm足够,精密零件需±0.01mm以内,对应更高的丝杠等级和光栅尺。
3. 主轴功率与转速匹配材料
加工塑料和铝:主轴功率1.5-3kW,转速24000rpm即可。加工钢或钛:需要3kW以上、水冷主轴、刚性更好的铸铁床身。注意:高速电主轴不适合重切削,而低速大扭矩主轴表面质量较差。
4. 控制系统与软件生态
主流数控系统如新代、宝元、西门子808D、发那科0i-MF。对于手板行业,建议选择支持高速高精模式、具备刀具寿命管理和断点续传功能的系统。编程软件方面,UG、PowerMill、Mastercam是行业标准,但学习曲线陡峭。部分桌面机自带简化版CAM,适合简单零件。
5. 评估后处理与配套能力
问自己:谁来做编程?谁操作机床?谁负责抛光打磨?如果团队没有经验,建议选择提供培训、工艺支持甚至代加工的供应商。另外,吸尘、油雾收集、冷却液循环系统是否齐全,直接影响车间环境和长期稳定性。
cnc手板工作台是追求高精度、真实材料性能、小批量快速交付时的利器。但它不是3D打印的替代品,而是互补工具。如果您的主要需求是外观验证且形状极度复杂,先考虑SLA/DLP;如果需要功能测试、透明件、薄壁精密件,请优先评估cnc。
具体行动建议:
- 第一步:列出您最典型的3个零件,标注材料、尺寸、公差、表面要求。
- 第二步:找2-3家设备供应商或代工厂,提供模型文件,请他们分别给出cnc加工和3D打印的报价与交期。
- 第三步:对比成本、时间、质量,再决定是购买设备还是外包。
- 第四步:如果决定购买,务必要求供应商用您的零件做试切,验收时检查关键尺寸、表面粗糙度、有无振纹和过切。
记住:一台调校良好的cnc手板工作台,加上有经验的工艺员,能把您的设计意图精确还原。反之,再贵的设备也可能因为装夹不当或参数错误而报废工件。希望这篇科普能帮您做出理性决策。
上一篇:手板模型3d打印cnc加工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。