时间:2026-10-31 访问量:558
在快速迭代的产品开发进程中,手板模型是验证设计、测试功能、甚至进行小批量试产的关键环节。当设计师完成3D图纸后,选择合适的加工方式将数字模型转化为实物,直接关系到验证周期、成本与最终产品的可靠性。在众多手板制作工艺中,铝CNC(数控加工)手板凭借其独特的材料与工艺组合,在特定应用场景中扮演着不可替代的角色。它既不是万能解药,也绝非昂贵摆设,理解其真实的能力边界,才能让研发投入发挥最大效用。
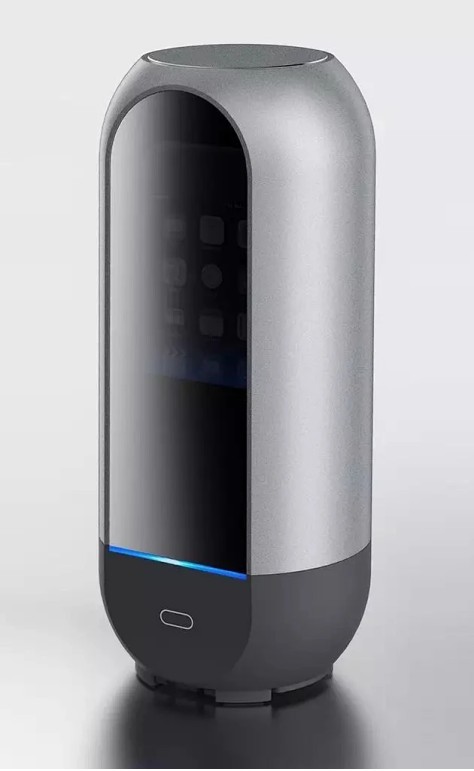
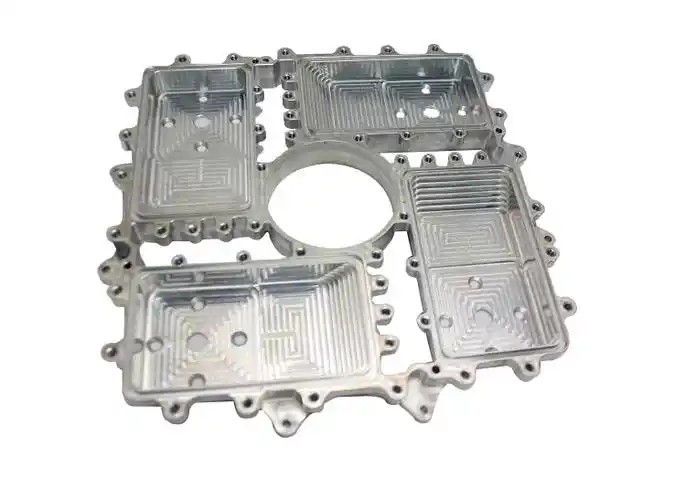
铝CNC手板是指以铝合金板材或棒材为毛坯,通过计算机数控机床进行减材加工,从而获得高精度、复杂结构手板零件的工艺。其优势集中体现在以下几个方面:
1. 接近最终成品的材质特性:铝合金在密度、强度、导热性、表面质感上与许多最终量产金属件高度一致。对于需要进行热测试、承重测试或电磁屏蔽验证的产品,塑料手板(如SLA或FDM)无法模拟真实工况,而铝CNC手板能提供可靠的物理性能数据。例如,一个电子设备的散热壳体,若用塑料手板测试热流路径,结果将严重失真;铝CNC件则能真实反映散热效率。
2. 高精度与优异的表面质量:CNC加工的理论精度可达±0.01mm甚至更高,能够精准还原图纸上的公差要求。对于配合面、密封槽、轴承位等关键特征,铝CNC手板可直接用于功能验证。同时,加工后的表面经过喷砂、阳极氧化、拉丝等处理,可获得接近量产金属件的质感,非常适合用于产品发布前的市场调研或客户展示。
3. 材料各向同性,结构强度可靠:与3D打印逐层堆叠不同,铝CNC手板由整块均质材料去除多余部分而成,不存在层间结合力弱的问题。这使得它在制作薄壁、深腔或承受弯矩的零件时,力学表现远优于多数塑料打印件。对于需要反复拆装螺纹连接的结构,铝合金的螺纹强度也远高于塑料。
4. 支持复杂几何特征与螺纹加工:五轴CNC可加工倒扣、斜孔、复杂曲面等特征,且能直接攻丝或铣削螺纹,省去后期镶入螺纹套的工序。对于内部有冷却流道、气路或精细纹理的零件,铝CNC能一体成型,减少装配环节带来的累积误差。
5. 小批量经济性:当需求数量从1件上升到50-200件时,铝CNC的单价会因编程与装夹成本分摊而显著下降。相比开钢模或铝压铸模,CNC在小批量阶段无需模具费,总成本更具弹性,尤其适合试产阶段的桥接生产。
尽管优势突出,铝CNC手板并非适用于所有场景。忽略其局限性可能导致成本浪费或验证偏差。
1. 单件成本偏高:对于结构简单、尺寸较小的零件,铝CNC的编程、装夹与刀具损耗成本占比很高。一个手机中框大小的简单铝件,单件报价可能是3D打印树脂件的5-10倍。若仅需验证外观轮廓而非功能,SLA或PolyJet可能是更经济的起点。
2. 加工效率与周期瓶颈:复杂零件需要多次装夹、多把刀具切换,加工时间可能长达数小时至数十小时。若遇到设计变更需重新编程,周期会进一步拉长。相比之下,SLA打印一个复杂结构可能仅需数小时,且无需编程。对于时间紧迫的概念验证阶段,铝CNC可能拖慢迭代节奏。
3. 深腔、薄壁与细微特征的限制:受刀具长径比和刚性的制约,铝CNC在加工深窄槽(深度超过刀具直径的4-5倍)、极薄壁(小于0.5mm)或细微栅格时,易发生颤刀、变形或断刀。这些特征在注塑件或3D打印中反而容易实现。若产品设计包含大量此类结构,需提前与加工方沟通可行性,或考虑拆分拼装。
4. 材料浪费与环保成本:减材加工意味着从整块毛坯中去除大量材料,材料利用率可能低至20%-30%。虽然铝屑可回收,但对于贵重金属或特殊合金,材料成本压力明显。切削液处理与能耗也带来隐性环境成本。
5. 表面处理均匀性挑战:对于有深腔或盲孔的零件,阳极氧化或喷砂时电场与磨料难以均匀到达内表面,可能导致色差或保护层缺失。若外观要求极高且结构复杂,需与表面处理供应商提前确认工艺可行性。
基于上述分析,建议按以下逻辑判断是否选用铝CNC手板:
- 优先选用铝CNC的场景:需要真实金属材质进行热学、力学或电磁性能测试;零件包含精密配合面、螺纹或密封结构;外观展示需模拟最终金属质感;小批量试产(数十至数百件)且不愿投入模具;设计包含复杂曲面或倒扣,且对强度有要求。
- 建议转向其他工艺的场景:仅验证外形与装配关系,且对材质无要求(可选SLA/ PolyJet);结构极复杂但受力很小,且包含大量深腔薄壁(可选3D打印后打磨);单件预算极低且时间紧迫;数量超过500件且结构适合压铸或锻造(应评估模具分摊成本)。
若确定采用铝CNC,建议遵循以下流程以控制风险:
1. 设计评审(DFM) :在报价前将3D图纸发给加工方进行可制造性分析,重点确认最小刀具直径、深径比、壁厚与公差标注的合理性。提前优化圆角、减少深窄槽,可显著降本。
2. 明确表面处理要求:区分外观面与功能面,注明阳极氧化颜色、膜厚或喷砂目数。对于内腔,确认是否需要辅助电极或特殊挂具。
3. 首件验证:首件完成后,优先测量关键尺寸(尤其是配合尺寸与螺纹),并进行必要的功能测试。若发现变形或超差,及时调整装夹方案或加工余量。
4. 小批量过渡:若验证通过且需求上升,可与供应商讨论优化装夹方式(如制作专用夹具)以降低单件成本,或评估真空压铸等工艺的经济性拐点。
铝CNC手板是一项“精准工具”——在需要真实材质、高精度与复杂结构的场景中,它能提供塑料手板无法替代的价值;但在追求极低成本或极速迭代的阶段,盲目选用反而会拖累项目。理解其优势与局限,结合产品验证目标与预算约束做取舍,才是高效研发的明智之举。
上一篇:东莞手板厂在哪里
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。