时间:2026-10-25 访问量:468
在快速迭代的产品开发过程中,手板模型是验证设计、测试功能、甚至进行小批量试产的关键环节。当设计师完成了三维图纸,面临的第一道现实问题往往是:用什么材料、什么工艺把图纸变成实物?在众多手板制作方案中,铝合金CNC手板因其独特的性能组合,成为结构件、功能件和外观验证中的重要选择。但任何工艺都有其适用边界,下面从技术顾问的视角,系统梳理铝合金CNC手板的特点、优势与局限,并给出可操作的选择建议。
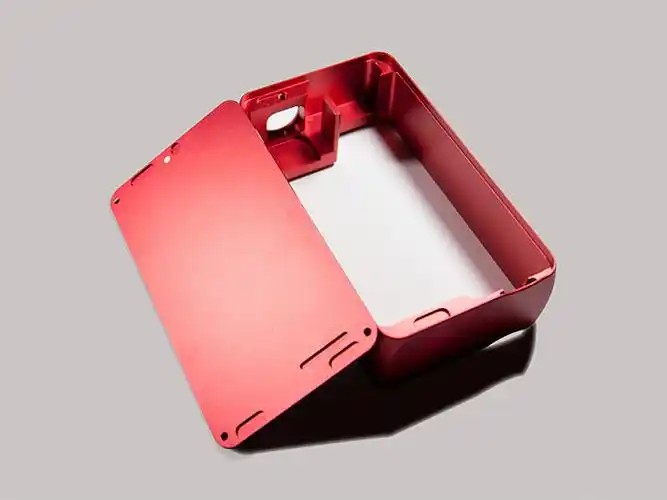
铝合金CNC手板,是指以铝合金板材或棒材为毛坯,通过计算机数控加工中心进行铣削、钻孔、攻丝等减材加工,直接获得目标形状和尺寸的手板零件。与3D打印的逐层堆积不同,CNC加工是从整块材料中“雕刻”出零件,因此零件的致密度、力学性能和表面质量更接近最终量产件。
常用材料方面,手板行业最常用的是6061和7075两种铝合金。6061加工性能好、成本适中、耐腐蚀性佳,适合大多数结构验证和外观件;7075强度更高,适合受力件和轻量化要求高的场景,但切削难度和成本也相应上升。此外还有5052等牌号用于特定耐腐蚀或折弯需求。理解材料差异,是判断铝合金CNC手板是否适合你项目的第一步。
铝合金CNC手板最突出的优势,在于它能够真实反映最终产品的力学表现。3D打印树脂件在强度、刚性、耐温性上往往与量产金属件存在明显差距,而铝合金CNC手板本身就是金属实体,其抗拉强度、屈服强度、硬度等指标与后续压铸或机加批量件高度一致。这意味着,当你在做装配干涉测试、负载测试、跌落测试或高低温环境测试时,得到的结论更可信。对于需要承力、传动或密封的结构件,这一优势几乎是决定性的。
CNC加工依靠高精度机床和编程控制,尺寸公差通常可控制在±0.05mm以内,精密加工甚至可达±0.02mm。对于有配合要求的结构件,例如孔轴配合、卡扣装配、螺纹连接,这种精度能有效减少反复修配的时间。同时,铝合金CNC手板的表面可以通过喷砂、阳极氧化、拉丝、抛光等后处理获得接近量产的外观效果,阳极氧化还能提供多种颜色和耐磨层,使外观验证件具备真实的产品质感。相比3D打印常见的层纹和支撑痕迹,CNC件在观感和触感上更容易通过评审。
铝合金CNC手板不仅能做单件验证,还具备向小批量延伸的能力。当项目处于设计冻结前或需要少量试装、试销时,CNC加工无需开模,直接按图纸生产,省去了模具费用和开模周期。对于几十件到几百件的小批量需求,CNC往往比压铸或注塑在时间和成本上更灵活。CNC加工对设计修改的响应速度快,改图后重新编程即可加工,非常适合迭代频繁的研发阶段。
必须客观指出,铝合金CNC手板的成本并非总是最优。其成本主要由材料费、编程费、装夹与加工工时构成,零件越复杂、去除量越大、精度要求越高,工时成本上升越明显。对于结构简单、批量较大的零件,CNC的单件成本会显著高于压铸或注塑;对于内部空腔、薄壁、复杂曲面等特征,加工难度和废品率也会增加。CNC更适合单件、小批量或高精度需求,而不是大规模低成本生产。
CNC是减材加工,刀具需要能够伸入到加工部位。这意味着内部封闭空腔、深窄槽、倒扣结构、尖锐内角等特征,要么无法加工,要么需要拆分零件后拼接,从而影响整体性和外观。与3D打印几乎不受几何限制相比,铝合金CNC手板在设计时需要提前考虑刀具半径、装夹基准和加工顺序。对于极度复杂、拓扑优化的轻量化结构,CNC可能不是首选,或者需要结合其他工艺。
虽然CNC免去了开模时间,但编程、装夹、多工序加工和后处理仍需要一定周期。简单零件可能两三天完成,复杂零件或需要阳极氧化等后处理时,周期会延长到一周甚至更久。表面处理的质量依赖供应商的工艺水平,阳极氧化的色差、膜厚均匀性等需要提前沟通和打样确认。这些因素在项目排期时都应纳入考虑。
综合以上分析,建议在以下场景优先选择铝合金CNC手板:需要真实金属力学性能的结构验证件;有较高尺寸精度和配合要求的装配件;需要阳极氧化等金属质感外观评审的样件;设计尚未完全冻结、需要快速迭代的研发阶段;以及几十到几百件的小批量试产。反之,如果零件几何极度复杂、内部空腔多、批量很大且成本敏感,或者仅用于外观形态初筛而不涉及受力,则可以优先评估3D打印或其他工艺,或采用CNC与3D打印组合方案。
若决定采用铝合金CNC手板,建议按以下流程推进:第一步,明确手板的用途(结构验证、外观评审还是小批量试产),据此确定材料牌号、精度等级和表面处理要求;第二步,对三维图纸进行可制造性检查,重点关注刀具可达性、最小壁厚、内角半径和装夹基准,必要时与加工方进行DFM沟通;第三步,选择有手板经验的供应商,提供3D图纸和2D关键尺寸标注,确认报价、工期和后处理方案;第四步,首件完成后进行尺寸检测和装配验证,确认无误后再进行表面处理或批量加工;第五步,保留加工参数和检测记录,为后续量产工艺选择提供数据参考。遵循这一路径,可以在控制风险的同时,充分发挥铝合金CNC手板在研发验证中的价值。
上一篇:三乡cnc手板加工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。