时间:2026-09-30 访问量:344
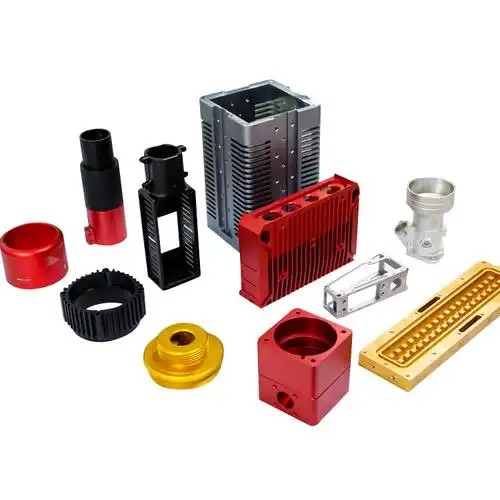
当你拿到一份新产品设计稿,距离它变成货架上的真实商品,中间往往隔着好几道验证关卡。其中第一道,也是最关键的一道,就是做出一个“手板”——也就是功能与外观都尽量接近最终产品的原型样件。在众多手板制作工艺中,CNC加工是应用最广、精度最高、材料选择最灵活的一种。如果你正在犹豫要不要走CNC这条路,或者想弄清楚它到底能帮你解决什么问题,下面这份来自一线技术顾问的拆解,或许能让你少走一些弯路。
很多人第一次听到“CNC手板”,会以为是把一块塑料或金属丢进机器,像3D打印那样一层层堆出来。其实CNC(Computer Numerical Control,计算机数控)加工的本质是“减材制造”。它从一整块实心材料开始,用编程好的刀具路径,一点点把多余的部分铣削、钻孔、切割掉,最终得到你设计的形状。
这和3D打印的“增材制造”逻辑完全相反。也正因为是“从整块材料里抠出来”,CNC手板在密度、表面质感、螺纹强度、耐温性等方面,天然就更接近注塑件或机加工件。对于需要做结构验证、装配测试、甚至小批量功能测试的项目来说,这一点非常重要。
1. 材料选择几乎不受限制
你可以用ABS、PC、PMMA、POM、尼龙、电木,也可以直接上铝合金、黄铜、不锈钢甚至钛合金。不同材料的力学性能、耐化学性、透明度、导电性差异很大,而CNC能让你在同一个设计上快速切换材料做对比测试。3D打印虽然材料也在进步,但工程塑料和金属的牌号丰富度仍远不及CNC可用的实体板材。
2. 尺寸精度和表面质量更可控
工业级CNC加工中心的定位精度通常能达到±0.01mm~±0.02mm,表面粗糙度可以做到Ra1.6甚至更低。对于有配合要求的零件——比如卡扣、滑轨、密封槽——这种精度意味着你装上去就能用,不需要反复修配。手板阶段如果精度不够,后期开模出来的问题会被放大几十倍。
3. 力学性能接近最终产品
注塑件有熔接痕、内应力、纤维取向等问题,3D打印件有层间结合力弱的短板。而CNC手板是从实心板材切削而成,没有层间界面,密度均匀,抗拉、抗弯、抗冲击表现通常优于同材料的打印件。如果你的产品要承受载荷、反复拆装或跌落测试,CNC手板的数据更有参考价值。
4. 适合复杂结构与透明件
五轴联动CNC可以加工曲面、倒扣、深腔等复杂几何形状,不需要像3D打印那样考虑支撑去除难题。透明PMMA或PC手板经过抛光后,光学效果几乎可以媲美注塑透明件。很多车灯、透镜、透明外壳的首版验证,都会优先选CNC。
5. 小批量复制效率高
虽然单件CNC手板的编程和装夹时间不短,但一旦程序跑通,复制第二件、第五件、第十件的边际成本下降很快。对于需要10~50件做内部测试、展会样机或客户送样的项目,CNC的总体交付速度和单件成本往往优于硅胶复模或3D打印小批量。
再好的工艺也有边界。作为技术顾问,我必须把下面这些现实问题摆出来,免得你投入预算后才发现不合适。
1. 复杂内腔和深槽加工困难
刀具是圆柱形的,它有长度和直径。那些又深又窄的槽、内部倒扣、封闭空腔,CNC要么够不到,要么需要把零件拆成几块加工再拼接。拼接会引入接缝和装配误差,影响外观和强度。这种情况下,3D打印或后续的模具方案可能更合适。
2. 单件成本偏高,编程不可忽视
CNC手板的报价通常包含编程、装夹、刀具损耗和实际加工时间。一个中等复杂度的零件,编程可能就要1~3小时,加上调机和加工,单件成本从几百到几千元不等。如果只是验证一个简单外观,3D打印可能几十元就搞定了。
3. 材料利用率低,浪费不可避免
从整块板材切削,材料去除率经常超过70%。对于昂贵的工程塑料或钛合金,材料成本会显著推高总价。而且切削下来的碎屑很难回收再利用。
4. 表面处理有极限
CNC加工会留下刀纹,需要打磨、喷砂、抛光或喷漆来改善外观。但手工打磨的一致性不如模具,复杂曲面上可能留下细微的过渡痕迹。如果你要的是大批量完全一致的高光外观件,CNC手板只能做验证,不能替代最终量产工艺。
5. 交期受编程和排产影响
简单的零件当天就能出,但复杂零件加上后处理,3~5天甚至一周都很常见。如果遇到春节、国庆等假期,或者工厂排产紧张,交期还会拉长。相比之下,SLA 3D打印可以做到24小时内交付。
看完优势和局限,你可能已经有点感觉了。下面我直接给几条判断标准,你可以对照自己的项目:
- 优先选CNC手板的情况:需要真实材料性能测试、有精密配合要求、要加工透明件、最终产品是注塑或机加工件、需要10件以上小批量、零件尺寸较大且结构相对开放。
- 优先选3D打印的情况:结构极其复杂(内部流道、晶格、倒扣)、赶时间(24~48小时)、预算非常有限、只做外观评审不需要受力、材料性能要求不高。
- 可以考虑硅胶复模的情况:CNC或打印出首版后,需要20~100件小批量复制,且材料限定为聚氨酯类,对精度要求中等。
如果你决定走CNC,一个稳妥的流程总结是这样的:先做DFM可制造性分析 → 确认材料与表面处理 → 编程与装夹设计 → 粗加工 → 精加工 → 后处理(去毛刺、打磨、喷砂/抛光/喷漆) → 尺寸检测 → 交付。其中DFM分析这一步最容易被忽略,但它能提前发现刀具够不到的区域、过薄的壁厚、不合理的公差,避免后期反复改图。
最后记住一句话:CNC手板的核心价值,是用最接近真实量产的材料和精度,帮你把设计风险提前暴露出来。它不便宜,也不适合所有场景,但在需要“真材实料”验证的环节,它仍然是不可替代的选择。如果你愿意把零件图纸和测试目的发过来,我可以帮你判断CNC是不是你的最优解。
上一篇:手板医疗厂深圳喷漆招聘
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。