时间:2026-11-19 访问量:393
在制造业研发与小批量试产环节,手板模型是验证设计可行性、缩短开发周期的关键一环。连云港作为苏北地区重要的工业节点城市,近年来聚集了一批手板CNC加工服务商,覆盖从简易结构件到高精度功能件的加工需求。但面对众多工厂,采购方常陷入“哪家更合适”的困惑。本文从设备能力、材料工艺、精度控制、服务流程与成本结构五个维度展开分析,帮助读者建立一套可操作的评估框架。
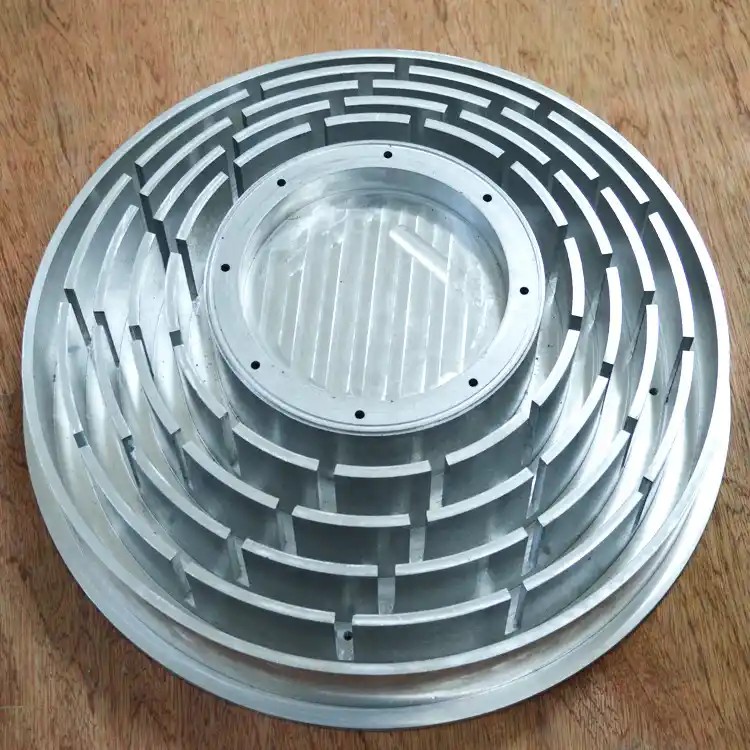
连云港本地手板厂的设备水平差异较大。第一梯队工厂通常配备三轴高速CNC(主轴转速20000rpm以上)、四轴联动加工中心,部分具备五轴能力,可处理ABS、PC、PMMA、铝合金、铜合金等材料。三轴设备适合平面类、浅腔体结构件;四轴适合圆柱面、多面体零件;五轴则能一次装夹完成复杂曲面和深腔加工,减少重复定位误差。
需要客观看待的是,连云港多数中型手板厂以三轴+四轴组合为主,五轴设备普及率低于苏州、深圳等电子制造密集区。若产品涉及叶轮、复杂人体工学曲面或深腔模具验证件,需提前确认工厂是否具备五轴能力或是否有稳定的外协渠道。加工幅面方面,常规工厂可覆盖600mm×800mm以内工件,超大件(如1米以上汽车保险杠手板)需确认工作台尺寸和龙门设备情况。
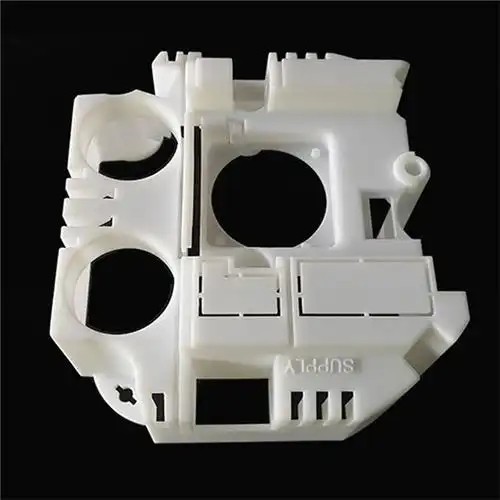
手板的价值不仅在于尺寸验证,还在于外观评审和功能测试。连云港手板厂常用工程塑料包括ABS(通用性强、易打磨)、PC(透明度高、耐冲击)、PMMA(光学级透明)、PA(尼龙,耐磨)、POM(赛钢,低摩擦)等。金属方面以铝合金(6061为主,易加工、轻量化)和铜合金(导电导热件)居多,不锈钢和钛合金加工能力相对有限,需提前沟通。
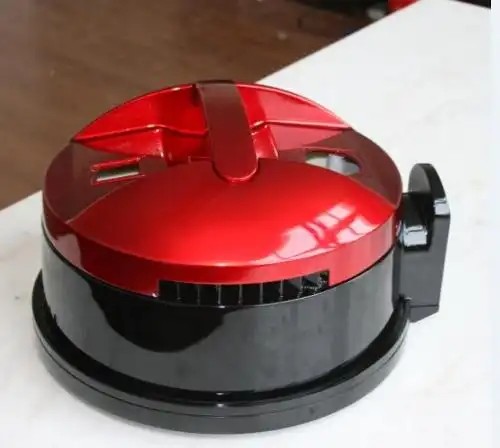
表面处理是区分工厂综合能力的重要指标。基础服务包括打磨、喷漆(哑光/亮光/橡胶漆)、丝印、镭雕;进阶服务包括电镀、阳极氧化(铝件)、喷砂、拉丝。客观局限在于:连云港本地具备完整电镀和阳极氧化产线的工厂较少,部分表面处理需外协至周边城市,交期会增加2—3天,且颜色一致性和批次稳定性需通过首件确认来把控。建议对外观要求高的项目,优先选择自有喷漆房和恒温打磨车间的工厂。
CNC手板的精度通常以±0.05mm—±0.1mm为常规区间,高精度件可做到±0.02mm。但精度承诺需要检测设备支撑。靠谱的连云港手板厂应配备二次元影像测量仪、三坐标测量机(CMM)或至少卡尺+千分尺+高度规的组合检测流程。读者可重点询问:是否有专职QC岗位、是否提供首件检测报告(FAI)、是否对关键尺寸做全检或抽检。
需要客观说明的是,手板行业普遍存在“设备精度”与“实际加工精度”的差距。影响因素包括装夹方式、刀具磨损、材料热变形、编程策略等。例如薄壁件(壁厚小于1mm)在CNC加工中易振刀变形,需要工厂有真空吸附或专用夹具经验。建议在询价阶段提供2D图纸标注关键公差,要求工厂书面确认可达精度,并约定超差处理方式。
连云港手板厂的典型服务流程为:图纸评审→报价→编程→CNC加工→打磨→表面处理→检验→发货。差异体现在响应速度与工程支持深度。优质工厂会在报价前进行DFM(可制造性分析)反馈,指出薄壁、深孔、尖角等加工风险点,避免“能做但良率低”的隐性成本。交期方面,常规简单件3—5天,中等复杂度5—7天,含外协表面处理7—10天。旺季(如消费电子新品季)交期可能延长30%—50%,需提前排产。
局限之处在于:部分小型作坊式工厂缺乏专职项目跟单,沟通依赖老板或师傅个人,图纸变更响应慢;也有工厂为接单压低报价,实际加工中通过减少打磨工时或简化检测来压缩成本,导致外观件手感粗糙、装配孔位偏差。建议优先选择有明确项目对接人、能提供加工过程照片或视频反馈的工厂。
手板CNC报价通常由材料费、编程费、加工工时费、表面处理费、检测包装费构成。连云港本地人工与厂房成本低于苏南,同精度同材料条件下,报价一般比苏州低10%—20%,这是地域优势。但低价不等于高性价比:报价过低的工厂可能使用翻新刀具、省略粗精加工分离工序、或减少检测环节。
客观来看,单件手板的价格敏感度较高,但小批量(10—50件)时,装夹与编程成本被摊薄,单价下降明显。建议询价时要求分项报价(材料/加工/表面处理/运费),便于横向对比。同时注意:透明PC、POM、钛合金等材料本身单价高,且加工耗时更长,不能简单以ABS件价格作为基准。
综合以上维度,给出可落地的选择路径:
第一步:明确需求等级。 结构验证件(只看装配)可选三轴为主、报价适中的工厂;外观评审件需确认喷漆房与打磨能力;功能测试件(耐温、耐冲击、导电)需确认材料批次与后处理工艺。
第二步:筛选3家候选工厂。 通过实地考察或视频验厂,重点看设备清单(品牌、年限、主轴转速)、检测仪器、在制样品精度。要求提供同类材质/结构的加工案例照片。
第三步:小单试制。 首单不建议直接下大货,先做1—3件验证尺寸、外观与交期兑现率。试制阶段观察工程反馈是否专业、问题响应是否及时。
第四步:约定验收标准。 合同中明确关键尺寸公差、表面处理色号(如潘通色卡)、外观允收标准(缩水、刀纹、气纹的接受程度)、超差处理方案。
第五步:建立长期协作。 对手板厂而言,老客户的图纸理解成本和装夹方案可复用,第二单起效率与一致性通常提升。稳定合作后,可协商月度框架价与优先排产权。
最后提醒:连云港手板CNC加工厂没有绝对的“最好”,只有“匹配”。高精度复杂件优先选设备全、检测严的工厂;快速打样优先选响应快、小批量灵活的服务商;外观件优先选后处理自控能力强的厂家。带着明确图纸和验收标准去沟通,比泛泛问“哪家好”更能获得有效答案。
上一篇:沈阳手板cnc加工
下一篇:湖北 3D打印公司

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。