时间:2026-11-18 访问量:607
在制造业的产品研发链条中,手板模型制作是连接设计与量产的关键环节。当工程师完成三维图纸后,如何将数字模型转化为可触摸、可装配、可测试的实物,手板CNC加工往往是首选工艺。许多刚接触硬件研发的团队在搜索“手板CNC加工厂排名”时,常被各种榜单和广告包围,却难以判断哪家真正适合自己。本文从技术顾问的视角,拆解手板CNC加工厂的真实能力构成,说明排名的参考价值与局限,并给出可落地的筛选流程。
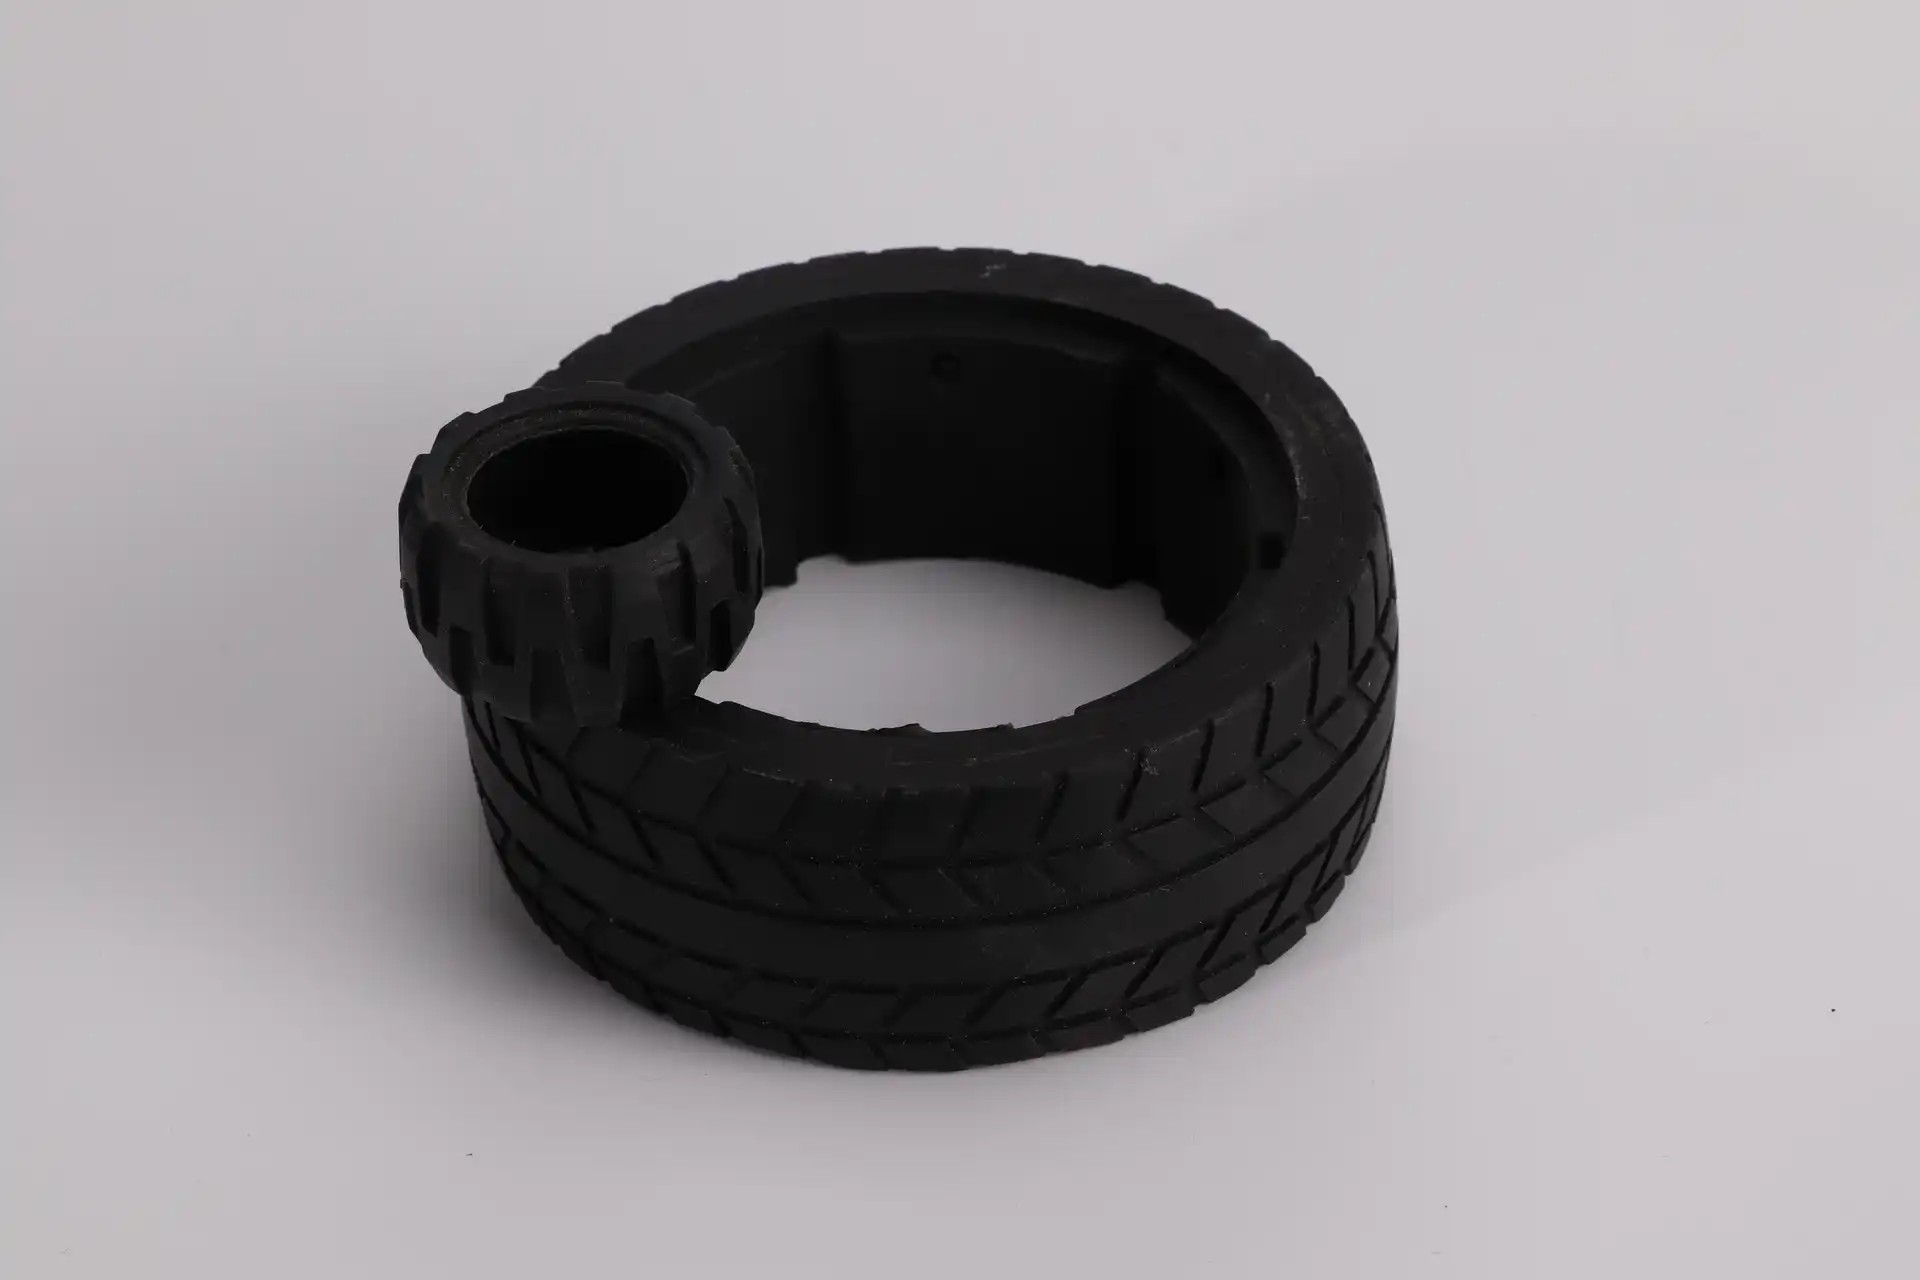
手板CNC加工是从整块塑料或金属毛坯上,通过三轴、四轴或五轴数控铣削去除材料,得到高精度零件。与3D打印相比,CNC加工在材料真实性和表面质量上具有明显优势:可以选用与量产一致的ABS、PC、PMMA、铝合金、不锈钢等材料,力学性能更接近最终产品;尺寸公差通常可控制在±0.05mm以内,配合面、螺纹孔、卡扣结构可以直接加工到位;表面经过打磨、喷油、丝印、电镀等后处理,能够达到接近注塑件的外观效果。对于结构验证、装配干涉检查、功能测试和小批量试产,手板CNC加工仍是当前最可靠的工艺路径之一。
市面上并不存在官方权威的手板CNC加工厂排名,所谓排名多来自行业媒体、平台流量或企业自报数据。作为技术顾问,更建议读者关注以下可验证的能力维度,而非榜单名次。
第一是设备与工艺覆盖。工厂是否拥有三轴、四轴、五轴加工中心,是否配备车铣复合、精雕机等设备,决定了它能承接的零件复杂度。五轴设备对曲面、深腔、异形结构至关重要,缺少五轴能力的工厂在复杂件上往往需要多次装夹,精度和交期都会受影响。
第二是材料与后处理能力。优质工厂常备数十种工程塑料和金属板材,并能提供喷油、丝印、镭雕、电镀、阳极氧化、拉丝等一站式后处理。后处理外协比例越高,交期和质量波动风险越大。
第三是精度控制与检测手段。是否使用三坐标测量仪、二次元影像仪进行出厂检测,是否有完整的首件检验和过程巡检记录,直接反映质量体系成熟度。仅凭游标卡尺和目视检查的工厂,难以稳定交付精密配合件。
第四是工程响应能力。手板订单的特点是“多品种、小批量、急交期”,工厂能否在报价阶段给出可制造性分析,能否对薄壁、深孔、变形风险提出工艺建议,比单纯的低价更重要。
第五是交期与产能弹性。常规零件3至5天交付是行业较好水平,复杂件7至10天。需要关注工厂是否自有产能、旺季是否频繁外协,外协比例过高往往意味着交期和品质不可控。
客观来看,任何手板CNC加工厂排名都存在明显局限。其一,排名多基于营收规模或网络曝光,规模大的工厂未必擅长小批量急单,大厂产线常优先服务批量客户,手板订单可能被排后。其二,排名数据滞后,设备更新、团队变动、经营状况难以及时反映,去年优秀的工厂今年可能已出现交付问题。其三,排名无法体现行业匹配度,做消费电子外壳见长的工厂,未必擅长医疗器械或汽车结构件,不同行业对材料认证、洁净度、公差标准的要求差异很大。其四,低价排名或竞价榜单存在商业推广成分,读者需保持审慎。排名可以作为初筛线索,但不能替代实地考察和打样验证。
结合上述分析,建议按以下流程决策。第一步,明确自身需求:列出零件材料、精度要求、表面处理、数量、交期和预算区间,需求越具体,越容易匹配对口工厂。第二步,用排名和行业口碑做初筛,保留3至5家候选,重点查看其官网案例是否与自身产品类型相近。第三步,发起询价与技术沟通,观察对方是否主动询问关键参数、是否指出图纸中的工艺风险,响应速度和专业度是重要信号。第四步,务必打样验证,用一件代表性零件检验其尺寸精度、表面质量和交期兑现情况,打样是最低成本的试错方式。第五步,小批量试单后评估综合表现,再决定是否建立长期合作。签约时明确公差标准、验收方式、返修责任和交期违约条款,避免口头承诺。
综上,手板CNC加工厂排名可以作为信息入口,但真正的决策依据是设备能力、工艺匹配、检测体系和响应效率的综合评估。建议研发团队把排名当作起点而非终点,通过技术沟通和打样验证,找到与自身产品节奏契合的加工伙伴,才能让手板环节真正服务于产品创新,而不是成为研发进度的瓶颈。
上一篇:机箱cnc手板
下一篇:韶关cnc五金手板报价

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。