时间:2026-11-17 访问量:625
在制造业产品开发流程中,手板模型是验证设计、测试功能、展示外观的关键环节。近年来,3D打印不锈钢手板模型逐渐从实验室走向工程实践,成为部分场景下替代传统CNC加工或模具注塑的选择。但这项技术并非万能,理解其能力边界,才能做出合理的工艺决策。

目前主流的金属3D打印不锈钢手板工艺以选区激光熔化(SLM)和粘结剂喷射(BJ)为代表。SLM通过高功率激光逐层熔化不锈钢粉末(常见牌号包括316L、304、17-4PH等),层层堆叠成形;粘结剂喷射则是将粘结剂选择性喷印到粉末床上,再经脱脂烧结致密化。两种路线在精度、致密度、表面质量和成本结构上各有侧重,但共同点是:无需开模,直接从三维数据成形复杂几何结构。
1. 复杂几何的自由度
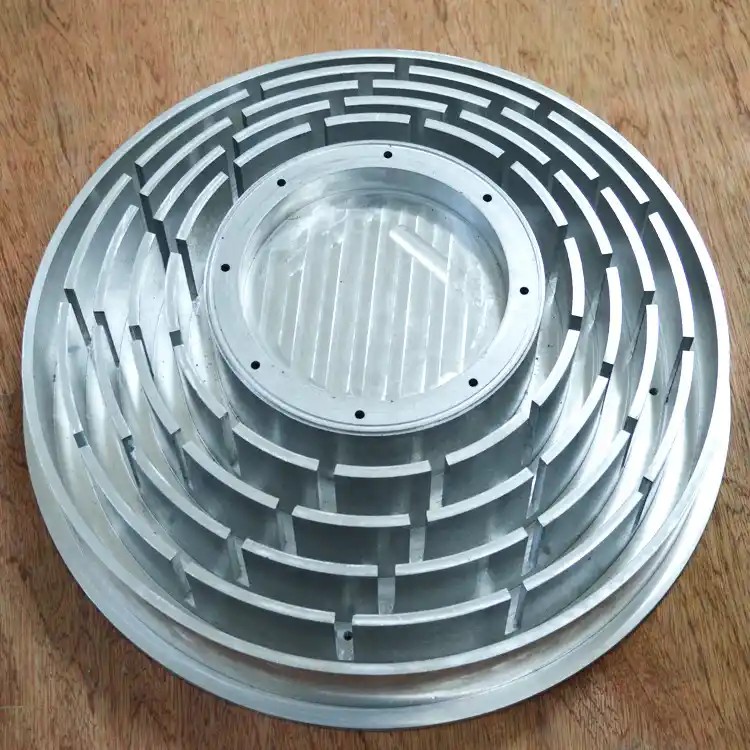
传统CNC受刀具可达性限制,深腔、交叉孔、内部流道等结构加工困难甚至无法加工。3D打印不锈钢手板可以一体成形随形冷却流道、点阵轻量化结构、拓扑优化后的异形曲面,这对散热件、流道类零件、轻量化结构件的设计验证价值显著。
2. 无模具成本,适合小批量与迭代
开一套不锈钢压铸或MIM模具动辄数万元至数十万元,且周期以周计。3D打印按克计价,单件即可起做,设计修改只需更换数据文件。对于处于设计迭代阶段、批量在几十件以内的手板需求,经济性优势明显。
3. 材料性能接近甚至优于铸件
SLM成形的316L不锈钢致密度可达99%以上,经适当热处理后,抗拉强度和屈服强度通常不低于同牌号锻件水平,耐腐蚀性能良好。这意味着手板不仅能看外观,还能做一定的功能测试(如承压、耐磨、装配验证)。
4. 缩短交付周期
从收到数据到出件,常规结构件一般3—7个工作日可完成打印与基础后处理,远快于开模路线。对赶展会、赶评审节点的项目,时间价值不可忽视。
5. 一体化减少装配环节
多个零件合并为一个整体打印,可减少焊接、螺栓连接带来的薄弱点和装配误差,同时降低后续工序成本。
1. 表面质量与后处理成本
打印态表面存在粉末粘附,粗糙度通常在Ra 6—15μm量级,难以直接满足外观件或配合面要求。喷砂、抛光、机加工配合面等后处理不可避免,复杂内腔的抛光尤其困难,后处理成本有时会超过打印本身。
2. 尺寸精度与公差控制
金属3D打印的尺寸精度一般为±0.1—0.3mm(视尺寸与结构而定),优于铸造但不及精加工CNC。对高精度配合孔、轴承位等,通常需要预留余量后二次机加工,这在一定程度上削弱了“一次成形”的优势。
3. 单件成本并非总是更低
小尺寸简单零件,CNC或MIM的单件成本可能远低于3D打印。3D打印的经济性拐点在于“复杂结构+小批量”,结构越简单、批量越大,传统工艺越有优势。
4. 成形尺寸受限
受设备成型缸尺寸限制,大尺寸件需分段打印后拼接,拼接处强度与精度均受影响。超大件手板仍需走传统路线或采用焊接组合方案。
5. 需要支撑与去支撑操作
悬垂结构需添加支撑,去除支撑可能损伤表面,且支撑区域残留痕迹需要处理。设计时应尽量优化摆放角度以减少支撑。
6. 材料牌号选择有限
虽然316L、304、17-4PH等常用牌号已成熟,但相比传统冶金,可选的 stainless steel 牌号仍偏少,特殊合金的粉末成本和可得性需提前确认。
优先考虑3D打印不锈钢手板的情形:
- 结构复杂,含内部流道、点阵、异形曲面,CNC难以加工;
- 处于设计验证阶段,预计多次修改,批量小于50件;
- 交期紧张,需在1—2周内拿到金属功能件;
- 需要一体化成形以减少装配;
- 零件尺寸在设备成型范围内(常见250—400mm量级)。
建议谨慎或选择其他工艺的情形:
- 简单回转体、板类件,且批量较大——CNC或冲压更经济;
- 对外观表面要求极高且不愿承担抛光成本——可考虑CNC+抛光;
- 高精度配合面密集——需评估二次机加工的综合成本;
- 超大尺寸整体件——分段拼接的强度与精度风险需评估。
若决定采用3D打印不锈钢手板,建议按以下流程推进:
第一步:明确用途定位。 区分“外观展示件”“装配验证件”“功能测试件”,不同定位对表面、精度、性能的要求差异巨大,直接决定后处理方案与预算。
第二步:数据准备与工艺性检查。 提供STEP/STL格式三维数据,壁厚建议不小于0.8—1mm(视结构而定),悬垂角小于45°处预判支撑需求,配合面预留0.1—0.3mm加工余量。
第三步:材料与工艺路线确认。 根据耐蚀、强度、后处理需求选择316L或17-4PH等牌号;与供应商确认采用SLM还是BJ路线,以及热处理与去应力方案。
第四步:后处理方案前置沟通。 明确哪些面需喷砂、哪些面需抛光、哪些孔位需CNC精加工,将后处理要求写入订单,避免“打印完才发现装不上”。
第五步:首件验证与小批放量。 首件重点检测关键尺寸与装配关系,确认无误后再小批打印,同时记录单件综合成本(含后处理),为后续是否转CNC或开模提供数据依据。
总结来说,3D打印不锈钢手板的核心价值在于“复杂结构+快速迭代+小批量”的三角组合。它不是传统工艺的全面替代,而是在特定区间内的高效补充。决策的关键不是问“这项技术好不好”,而是问“我的零件结构、批量、精度要求和交期,是否落在这项技术的经济性与能力甜区之内”。把这个问题想清楚,工艺选择自然清晰。
上一篇:cnc手板零件工时评估
下一篇:深圳做手板工厂有哪些厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。