时间:2026-11-15 访问量:271
在手板模型制作领域,CNC加工是公认精度最高、适用材料最广的工艺之一,但“质量好”三个字背后涉及设备精度、工艺路径、刀具管理、检测标准等一系列变量。不少采购方在询价时会发现,同样一套图纸,不同供应商报出的价格和交期可能相差数倍,最终成品的手感、装配吻合度也参差不齐。本文从技术顾问视角,系统梳理高质量手板CNC供应的核心要素、客观局限与选择方法,帮助你在实际采购中做出更稳妥的判断。
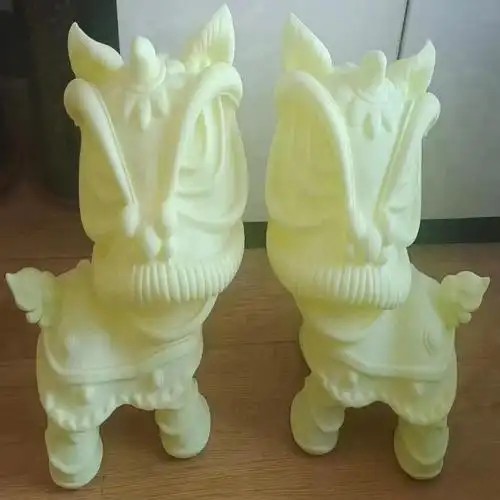
1. 尺寸精度与一致性可控
工业级三轴、四轴乃至五轴CNC设备配合恒温车间,通常可将定位精度控制在±0.01mm量级,重复定位精度更优。对于有装配关系的手板(如卡扣、螺丝柱、定位筋),这种一致性意味着零件之间可以真实互配,而不是靠后期手工修配“凑”出来。高质量供应商会在首件阶段做全尺寸检测并留档,批量件按抽检比例复核,避免“首件合格、后续漂移”的常见问题。
2. 材料谱系宽,性能贴近量产
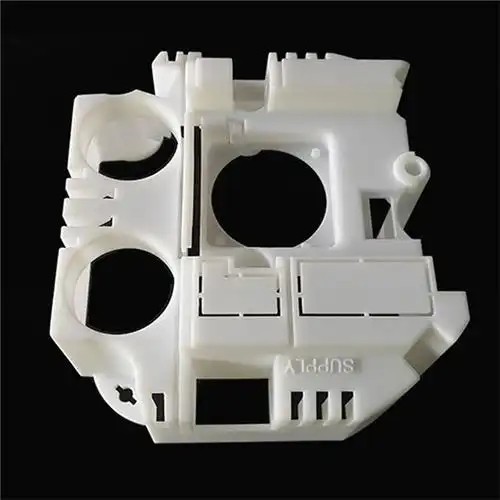
手板CNC可加工ABS、PC、PMMA、POM、尼龙、铝合金、铜合金、不锈钢乃至钛合金等,且用的是与量产同牌号的板材或棒材。相比3D打印,CNC件的密度、韧性、表面硬度更接近最终注塑件或机加件,适合做跌落测试、耐温测试、装配验证等功能性验证。对于需要阳极氧化、喷砂、丝印、电镀等后处理的外观手板,CNC基材的附着力与平整度也更有保障。
3. 表面质量与细节还原能力强
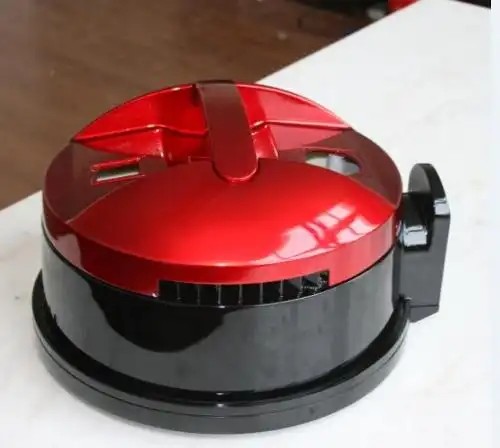
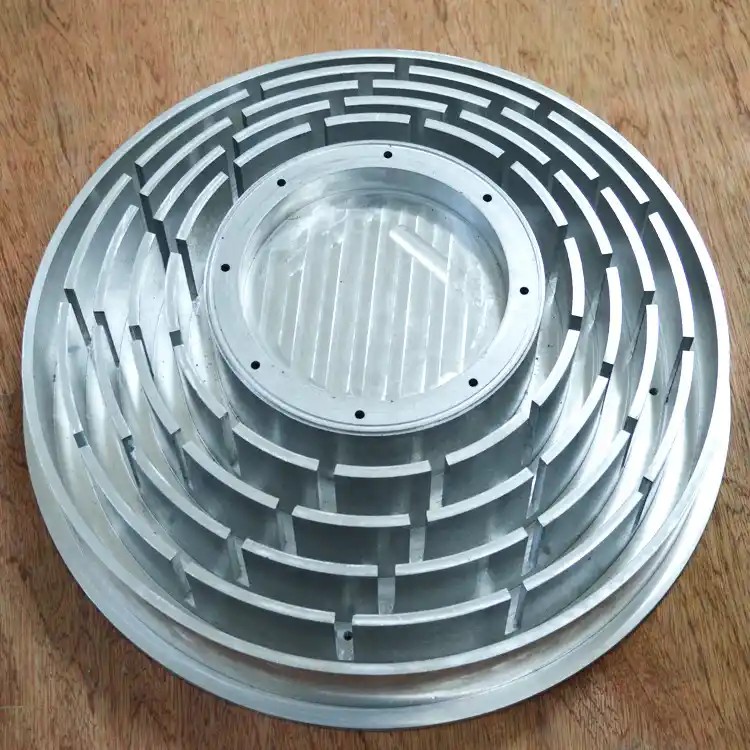
通过合理的刀具路径规划、小径刀具精加工与高转速轻切削策略,高质量CNC手板可以达到Ra0.8甚至更细的表面粗糙度,细窄深槽、薄壁、微孔等特征也能较好保留。再配合手工打磨、抛光、喷漆,外观手板可以做到接近量产质感,这在医疗器械、消费电子、汽车内饰等对“第一眼印象”要求高的场景中尤为关键。
4. 工艺可追溯,问题可归因
规范供应商会对每批次记录程序版本、刀具寿命、装夹方式与检测数据。一旦出现超差或表面缺陷,可以回溯是程序补偿、刀具磨损还是装夹变形导致,而不是笼统归因于“材料问题”。这种可追溯性是“质量稳定”的真正来源,也是区分专业厂家与作坊式加工的重要标志。
1. 单件成本偏高,小批量才显经济性
CNC手板需要编程、装夹、对刀、走刀,单件分摊的调机时间占比大。结构越复杂、装夹面越多,辅助工时越长。若只是做一个简单外壳且无装配要求,3D打印在成本上往往更有优势。CNC的经济性通常在小批量(数件到数十件)或对强度、精度有硬性要求时才充分体现。
2. 复杂内腔与深腔结构受限
受刀具可达性限制,封闭内腔、深窄盲槽、尖角内清角等特征难以一次成型,往往需要拆分件后粘接或焊接,这会引入接缝与强度弱点。设计阶段若不与供应商做DFM沟通,容易出现“图纸能画、刀路走不通”的尴尬,导致反复改图、拖长交期。
3. 装夹变形与薄壁风险
薄壁件、细长杆件在夹紧力和切削力作用下容易变形,高质量供应商会采用真空吸附、石膏填充、分段去应力等策略,但这会推高成本。若供应商为压价而简化装夹方案,成品可能“测量合格、装配装不上”,这是手板采购中较隐蔽的质量陷阱。
4. 表面处理依赖外协,链条管控难度大
喷漆、电镀、阳极氧化等后处理多为外协工序,颜色批次差、膜厚不均、附着力不足等问题并不完全由CNC环节决定。质量好的供应商会对后处理厂做准入与首件确认,并在出货前做百格、盐雾或色差抽检,但采购方仍需在合同中明确外观标准与允收界限,避免扯皮。
1. 看设备与检测配置
询问其主力机型品牌、主轴转速、是否具备五轴或四轴联动能力,以及是否有三坐标测量机、影像仪、粗糙度仪等检测设备。只有加工设备而无独立检测能力的供应商,质量结论缺乏数据支撑。
2. 看工程介入深度
优质供应商在报价前会做DFM反馈,指出薄壁、深腔、公差叠加等风险点,并给出拆分或改结构建议。只回一句“能做、多少钱”的,往往在后续执行中被动。
3. 看首件与过程记录
要求提供首件检测报告模板、程序版本管理方式、刀具寿命台账。能把这些拿出来讲的供应商,通常内部流程已经跑顺。
4. 看后处理与外观管控
了解其后处理合作方是否固定、是否有色板确认流程、外观允收标准是否书面化。外观手板最怕“结构没问题、颜色差一截”。
对于多数研发团队,建议按以下路径决策:
- 先定用途再定工艺:功能验证优先看精度与材料强度,外观展示优先看表面与后处理能力,两者对供应商的考察侧重点不同。
- 小批量试单验证:不要一上来就给大单,先用一套中等复杂度的零件试单,重点看首件报告、装配吻合度与交期兑现率。
- 合同明确验收标准:把关键尺寸公差、外观允收界限、后处理色差范围写进技术协议,避免“凭感觉收货”。
- 保持DFM双向沟通:把供应商的工程反馈纳入设计迭代,很多时候改一处结构就能省下可观的加工成本与风险。
- 建立长期合格供方名单:手板需求往往急且杂,与其每次比价,不如沉淀2至3家能力互补的供应商,用稳定合作换取优先级与质量一致性。
总结来说,供应质量好的手板CNC加工,本质是“设备精度+工艺管理+检测数据+后处理管控”四件事同时到位,而非单一环节突出。采购方只要抓住用途匹配、试单验证、标准书面化这三个抓手,就能在成本、交期与质量之间找到合理平衡点。
上一篇:铜陵cnc手板定制
下一篇:池州cnc手板加工厂家

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。