时间:2026-11-12 访问量:634
在制造业加速向智能化、精密化转型的当下,手板模型作为产品研发验证的关键环节,其制作工艺的选择直接影响开发周期与成本。江西作为中部地区制造业重要集聚地,数控CNC手板模型加工服务近年来发展迅速,吸引了大量来自消费电子、汽车零部件、医疗器械等领域的客户。那么,江西数控CNC手板模型究竟怎么用?适合哪些场景?存在哪些需要注意的地方?以下从实操角度展开分析。
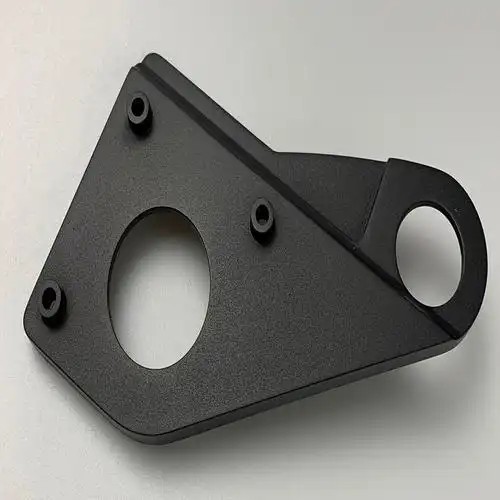
数控CNC手板模型,是指通过计算机数字控制机床对整块材料(如ABS、PC、PMMA、铝合金、铜合金等)进行切削加工,直接获得具有设计几何形状和尺寸精度的功能样件。其核心逻辑是“减材制造”:工程师将三维CAD模型转化为加工程序,机床按路径逐层去除多余材料,最终得到目标零件。
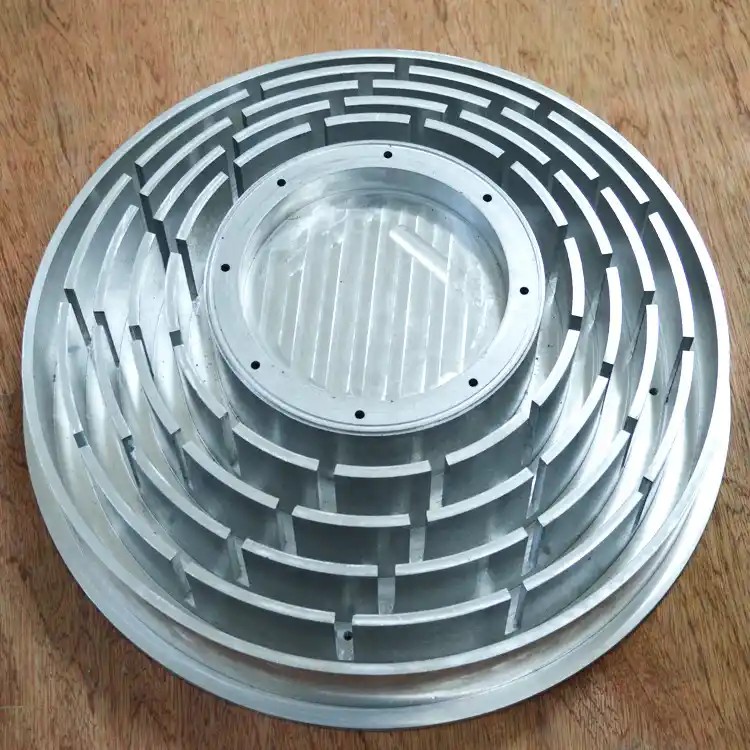
与3D打印的逐层堆积不同,CNC加工是从整块坯料中“雕刻”出零件,因此它在材料致密性、表面光洁度、尺寸稳定性方面具有先天优势。江西地区的CNC手板厂商通常配备三轴、四轴乃至五轴加工中心,能够覆盖从简单外壳到复杂结构件的加工需求。
1. 材料选择范围广,更贴近量产状态
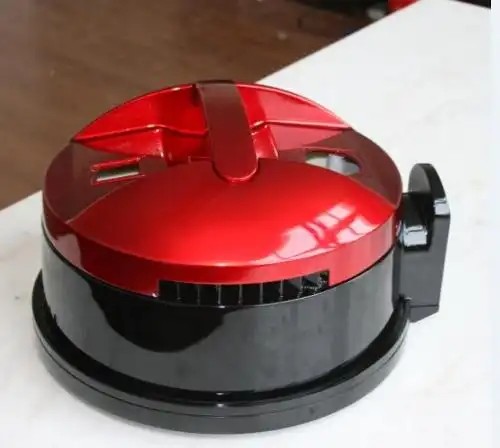
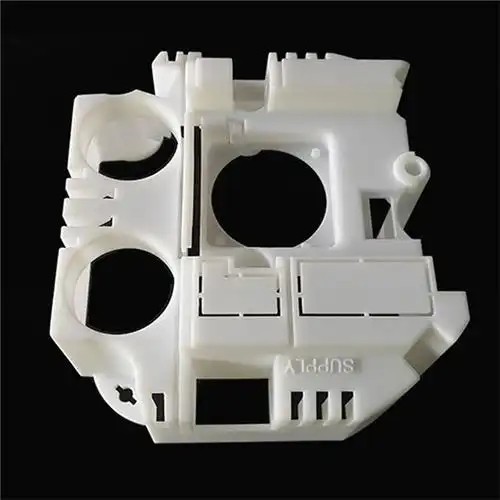
CNC加工可使用工程塑料和金属实材,客户可根据最终产品的量产材料选择对应的手板材料。例如,计划量产铝合金外壳的产品,可直接用铝块加工手板,验证手感、重量和结构强度;计划注塑的塑料件,可用ABS或PC块材加工,后续还可进行喷漆、电镀、丝印等表面处理,效果接近注塑件。
2. 精度与表面质量高
江西多数CNC手板厂的加工精度可控制在±0.05mm以内,精密件甚至可达±0.02mm。加工后的表面经打磨、抛光可达镜面效果,对于外观验证要求高的消费电子产品尤为重要。相比之下,3D打印在层纹控制和表面质感上仍有差距。
3. 适合功能测试与小批量试制
CNC手板具有真实的力学性能,可直接用于装配测试、跌落测试、耐温测试等功能验证。同时,在小批量(几十到几百件)场景下,CNC加工无需开模,摊薄成本后单件价格可控,适合产品定型前的试产验证。
4. 江西本地产业链配套逐步完善
江西南昌、赣州、九江等地已形成一定的精密加工产业集群,配套的表面处理(喷涂、氧化、电镀)、检测服务较为齐全,交期响应速度较过去明显提升,常规件3—5个工作日可交付。
1. 复杂内腔与深腔结构加工受限
CNC刀具存在干涉问题,对于深腔、窄槽、内部流道等特征,刀具难以到达或刚性不足,可能导致加工不到位。此类结构往往需要拆分加工后拼接,增加了工序和误差累积。
2. 单件成本高于3D打印(简单件场景)
对于几何简单、体积小的零件,CNC的编程和装夹时间占比高,单件成本可能高于SLA或SLS 3D打印。若仅做外形示意、不要求力学性能,3D打印更具经济性。
3. 材料浪费与批量效率瓶颈
减材制造会产生较多废料,材料利用率偏低。且CNC为逐件加工,批量增大时效率提升有限,当数量超过一定阈值(通常数百件以上),开模注塑或压铸的成本优势将反超CNC。
4. 对设计工艺性有较高要求
薄壁(小于0.5mm)、尖角、深孔等特征在CNC加工中易变形或断刀,需要工程师在设计阶段就考虑刀具半径、装夹基准等工艺约束,否则可能反复修模、延长周期。
第一步:明确验证目的
先判断手板用途——是外观验证、结构装配验证,还是功能测试?外观件优先关注表面处理和色彩匹配;功能件优先关注材料性能和尺寸精度;装配件需重点关注公差配合。目的不同,对供应商能力的要求也不同。
第二步:评估结构与工艺可行性
将3D图纸提交给供应商进行工艺性评审(DFM),重点确认:最小壁厚、深腔比例、刀具可达性、是否需要拆分件。江西本地有经验的厂商通常会在报价前给出DFM反馈,这一步不可省略。
第三步:匹配材料与表面处理
根据量产计划选择手板材料。若后续为注塑件,建议用ABS/PC并做喷涂处理;若为金属外观件,可选铝合金并做阳极氧化。提前与厂商确认表面处理的外协资源与色差控制能力。
第四步:小批量验证后再放量
建议先打1—3件验证尺寸与装配,确认无误后再进行小批量试制。对于需要多件配合的组件,要求供应商提供关键尺寸检测报告(如三次元测量数据),降低批量风险。
第五步:综合比价,不唯低价
报价时应综合考量:加工精度承诺、表面处理质量、交期稳定性、售后返修响应。过低报价往往意味着简化工艺或降低检测标准,后续返工成本可能更高。
江西数控CNC手板模型适合对精度、材料真实性和功能验证有较高要求的产品开发场景,尤其在外观件和结构功能件领域优势明显。但其在复杂内腔加工、简单件成本和小批量效率方面存在客观局限。建议客户以“明确目的—DFM评审—材料匹配—小批验证—综合比价”的流程推进,选择具备工艺评审能力和检测手段的本地供应商合作,方能在控制成本的同时获得可靠的手板交付质量。
上一篇:芜湖cnc手板打样加工
下一篇:手板厂cnc招聘信息

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。