时间:2026-11-11 访问量:351
在工业设计与产品开发流程中,手板模型是验证外观、结构与装配可行性的关键环节。CNC塑料手板加工凭借其精度高、材料选择灵活、表面处理接近注塑件等优势,成为众多硬件团队的首选方案。以下从工艺原理、核心优势、局限性及选择建议四个维度展开说明,帮助您快速建立判断依据。

CNC塑料手板加工本质上是一种减材制造方式:将塑料板材或棒材装夹在数控机床上,由编程软件生成刀具路径,通过高速旋转的铣刀逐层去除多余材料,最终获得与三维图纸一致的零件。完整流程通常包括以下步骤:
1. 图纸评审与工艺分析:收到客户提供的STEP或IGES格式三维模型后,工程人员首先检查模型的可加工性,包括最小壁厚、深腔比例、刀具可达性、倒扣结构等。对于CNC难以一次成型的特征,会建议拆分设计或调整结构。
2. 编程与刀路设计:使用CAM软件(如UG、Mastercam、PowerMill)编写加工程序,确定粗加工、半精加工和精加工的策略,选择刀具直径、进给速度与主轴转速,并规划装夹方案以减少翻面次数。
3. 材料准备与装夹:根据零件尺寸选取合适规格的塑料板材,常见材料包括ABS、PC、PMMA(亚克力)、POM(赛钢)、PA(尼龙)、PEEK等。装夹时需保证基准面平整,必要时制作专用夹具或使用真空吸盘。
4. CNC铣削加工:三轴加工中心完成大部分外形与平面特征;对于复杂曲面或深腔侧壁,需采用五轴联动或多次翻面加工。加工过程中需关注切削热对塑料的影响,避免变形或熔融。
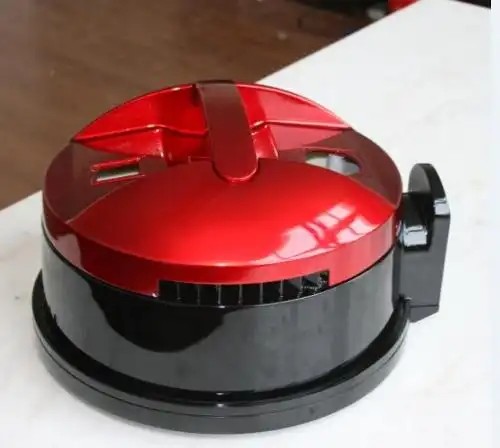
5. 后处理与表面修饰:去除毛刺、打磨刀纹,根据需求进行喷砂、抛光、喷漆、丝印或电镀。喷漆处理可使手板外观接近量产注塑件,是外观验证阶段的常见选择。
6. 尺寸检测与交付:使用三坐标测量机或卡尺对关键尺寸进行抽检,确认符合图纸公差后包装出货。
1. 精度与一致性高
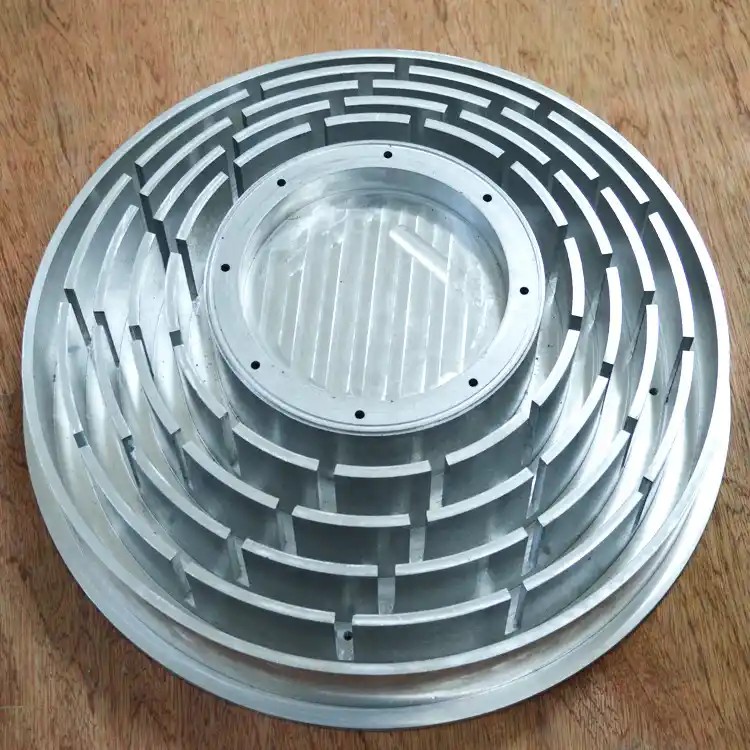
CNC加工的理论定位精度可达±0.01mm,实际加工精度通常稳定在±0.05mm以内,对于配合面、安装孔位等关键尺寸的还原度远高于3D打印。批量制作多套手板时,CNC件之间的一致性也更好,便于装配验证。
2. 材料选择范围广
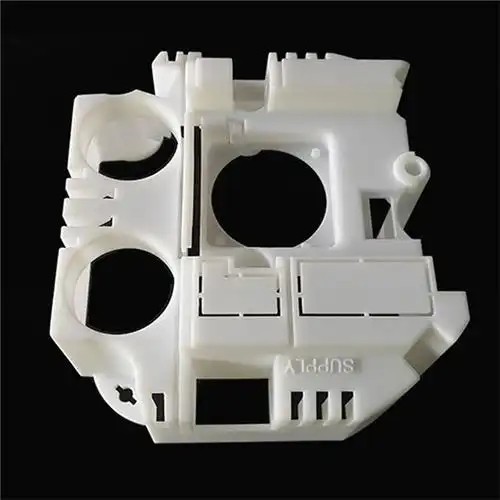
CNC可直接加工工程塑料板材,材料牌号与注塑量产所用材料高度一致。例如ABS手板可真实反映后续注塑件的强度与表面质感;PC适合透明件验证;POM适合耐磨结构件。这种“材料对等”是CNC相对3D打印的显著优势。
3. 表面质量接近注塑件
经过打磨与喷漆处理后,CNC手板的外观质感可以做到与注塑件肉眼难以区分,尤其适合展会样机、客户提案和众筹拍摄等场景。透明件(如PMMA、PC)经过抛光后可达到光学级透明度。
4. 大尺寸与高强度结构适应性强
对于尺寸超过500mm的大型手板,CNC可通过拼接或整体加工实现,而3D打印受限于成型舱尺寸。同时,CNC件的力学性能接近真实材料,可用于结构强度测试和功能性验证。
5. 无需开模,周期可控
从编程到出货通常3~7个工作日即可完成,省去开模费用与等待时间,适合产品开发早期的快速迭代。设计变更时只需修改程序重新加工,灵活性强。
1. 复杂内腔与深腔加工受限
受刀具长度和直径限制,深腔、窄槽、内部流道等特征难以加工到位,刀具刚性不足时易产生让刀和振纹。对于结构极为复杂、内部特征丰富的零件,CNC可能需要拆分加工后粘接,影响整体强度与密封性。
2. 材料利用率低,单件成本偏高
减材制造从整块板材中去除大量材料,利用率通常不足30%。对于大尺寸零件或贵重工程塑料(如PEEK),材料成本占比显著。小批量(1~5件)时CNC经济性较好,但数量增加到数十件以上时,单件成本下降空间有限。
3. 加工效率低于增材制造
复杂曲面零件需要较长的精加工时间,五轴联动加工虽然减少装夹次数,但编程与调试耗时较长。对于形状极度复杂、传统CNC难以成型的零件,3D打印在效率上更具优势。
4. 壁厚均匀性与薄壁件变形风险
塑料板材存在内应力,加工薄壁件(壁厚小于1mm)时容易因应力释放而翘曲变形。装夹力过大也可能导致零件压伤或弹性变形,影响最终尺寸精度。
5. 表面刀纹处理依赖人工
CNC加工后的刀纹需通过手工打磨去除,人工成本较高且质量一致性受操作者水平影响。对于高光面或复杂曲面,打磨抛光耗时较长,可能成为交期瓶颈。
适合选择CNC塑料手板的场景:
- 需要验证装配配合、安装孔位等关键尺寸精度;
- 外观验证要求接近注塑件质感,需喷漆或抛光处理;
- 零件尺寸较大(超过300mm)或需要真实材料强度测试;
- 小批量(1~20件)快速迭代,且结构以平面、曲面外形为主。
建议转向3D打印或其它工艺的场景:
- 零件内部流道、点阵结构、极小特征(小于0.5mm)密集;
- 壁厚极薄(小于0.8mm)且大面积均匀薄壁;
- 数量超过50件且对成本敏感,可评估开简易模或低压灌注;
- 对交期要求极短(24小时内)且精度要求不苛刻。
流程总结(客户决策路径):
1. 明确手板用途——外观验证、结构验证还是功能测试;
2. 检查三维模型的可加工性,必要时与工程师沟通结构优化;
3. 根据精度、材料、表面效果要求确认CNC方案是否匹配;
4. 提供图纸并注明关键公差与表面处理要求;
5. 确认报价与交期,安排加工与后处理;
6. 收货后重点检测配合尺寸与外观,记录问题用于下一轮迭代。
总体而言,CNC塑料手板加工在精度、材料真实性和外观质感方面具有不可替代的优势,是产品开发中后期验证阶段的可靠选择。理解其加工边界,在合适阶段选用合适工艺,才能以最优成本推动产品落地。
上一篇:深圳医疗手板厂
下一篇:深圳中等水平的手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。