时间:2026-11-09 访问量:586
在手板模型制作领域,金属加工CNC(计算机数控)是绕不开的核心工艺之一。无论是消费电子、汽车零部件、医疗器械还是工业设备,很多产品在开模量产之前,都需要通过CNC手板来验证外观、结构与装配可行性。但不少客户在真正下单前,对CNC手板的能力边界、成本和适用场景并不清楚,容易出现“过度设计”或“选错工艺”的情况。下面从实际生产角度,把金属CNC手板讲清楚。
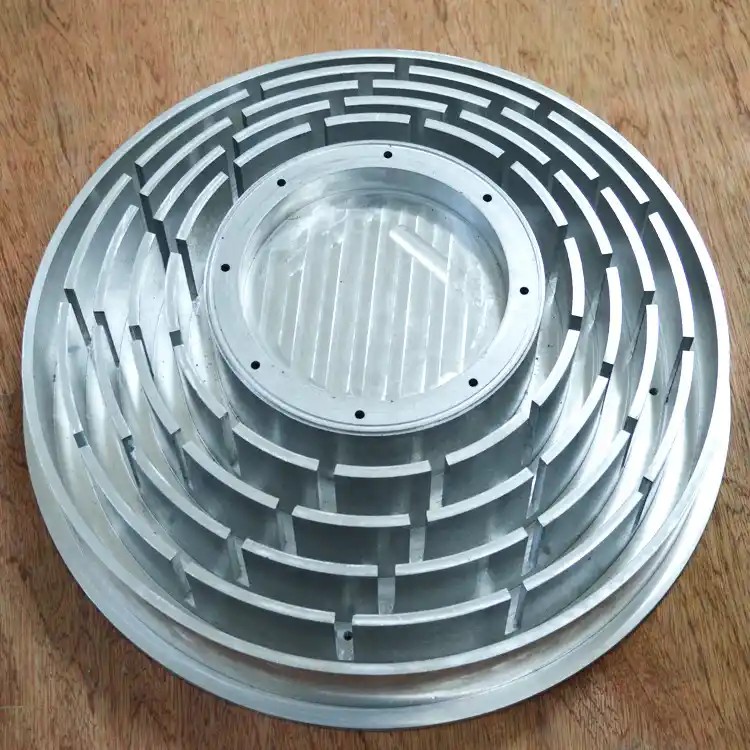
金属CNC手板,是指用整块金属毛坯(如铝合金、不锈钢、黄铜、钛合金等),通过数控铣床、车床或车铣复合设备,按三维图纸逐层去除材料,加工出接近最终产品形态的功能性样件。它与3D打印的“堆积”逻辑相反,属于减材制造。常见的加工流程包括:读取3D图档→工艺分析与编程→选材与备料→装夹与对刀→粗加工→精加工→去毛刺→表面处理→尺寸检测。对于结构复杂、精度要求高的零件,往往还需要多次装夹或制作简易工装夹具。
1. 材料真实,性能可验证
CNC手板直接使用与量产一致的金属牌号,其密度、硬度、导热性、耐腐蚀性与最终产品高度接近。这意味着客户可以在样件阶段做真实的结构强度测试、散热测试甚至盐雾测试,而树脂3D打印件只能做外观参考。
2. 精度与表面质量高
常规CNC加工尺寸公差可控制在±0.02mm以内,精密加工可达±0.01mm甚至更严。配合精铣、磨削和抛光,表面粗糙度可做到Ra1.6甚至更低,能直接呈现拉丝、喷砂、阳极氧化等最终表面效果,便于外观评审。
3. 适合中小批量与复杂结构
CNC不依赖模具,单件到数百件均可经济生产。对于薄壁、深腔、螺纹孔、异形曲面等结构,配合五轴或车铣复合设备可以一次装夹完成多面加工,减少累积误差。
4. 修改灵活,迭代快
设计变更时只需修改程序重新加工,无需重开模具。对于研发阶段频繁改版的场景,CNC的响应速度明显优于压铸或冲压。
1. 成本相对较高
金属CNC按加工工时和设备费率计价,结构越复杂、精度越高、材料越难切削,成本上升越明显。小批量单件成本通常高于3D打印,也高于大批量压铸的单件分摊成本。
2. 加工效率受结构制约
深腔、窄槽、尖角等特征受刀具半径限制,无法做到“任意形状”。例如内直角必须留刀具圆角,过深的窄槽需要长径比大的刀具,容易振刀且效率低。这些限制需要在设计阶段就与工程师对齐。
3. 材料利用率低
减材制造会产生较多切屑,尤其是大毛坯小零件的情况,材料浪费明显。虽然铝屑可回收,但从成本核算角度仍需计入。
4. 表面处理与批量一致性存在波动
手工抛光、喷砂等环节依赖师傅经验,批次之间可能有细微色差或纹理差异。对颜色一致性要求极高的外观件,需要提前约定标准并做首件确认。
- 需要做真实功能测试、装配干涉验证或强度测试的结构件;
- 外观要求高、需要呈现最终金属质感与表面处理效果的产品;
- 中小批量试产(几十到几百件),尚未达到开模经济批量;
- 材料特殊(如钛合金、镁合金)或结构需要高精度配合的零件;
- 研发阶段改版频繁,需要快速迭代的样件。
反之,如果只是看大体外形、对精度和强度无要求,或需要极高复杂度的轻量化点阵结构,树脂3D打印或SLM金属打印可能更合适。
给潜在客户的实操建议可以归纳为四步:
第一步,明确用途。 先问自己这个手板是用于外观评审、结构装配还是功能测试。用途决定精度等级、材料选择和表面处理要求,也直接决定预算。
第二步,提供完整且可制造的文件。 建议提供STEP或IGES格式的3D图,并标注关键尺寸公差、表面处理要求和材料牌号。图纸越完整,报价越准确,返工越少。
第三步,与工程师做可制造性沟通。 主动询问哪些特征需要调整(如内直角改圆角、深腔加深刀具让位、薄壁增加支撑),在加工前把DFM问题解决掉,比事后修改更省钱。
第四步,约定验收标准与首件确认。 明确检测方式(三坐标、卡尺或专用检具)、表面处理样板和交期节点。批量件建议先做首件确认,再进入后续生产。
总体而言,金属CNC手板是连接设计与量产之间最可靠的验证手段之一,它的价值在于“真实”——真实的材料、真实的精度、真实的手感。只要在前期把用途、图纸和工艺限制沟通清楚,它就能帮你在开模之前把风险降到最低。
上一篇:深圳坪山手板厂排名榜
下一篇:新疆cnc手板检测公司

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。