时间:2026-11-08 访问量:525
在CNC手板加工中,夹具往往不像加工中心或刀具那样受到关注,但它对最终零件的精度、表面质量和交付周期有着直接影响。很多客户在询价或评审工艺方案时会看到各种“cnc手板加工夹具图片”,却不清楚这些夹具为什么长这样、各自适合什么场景。本文从行业实践角度出发,系统梳理常见夹具类型、优势与局限,并给出可落地的选择建议,帮助你在项目早期就做出正确判断。
手板加工的特点是单件或小批量、结构复杂、交期紧、精度要求高。夹具的核心作用可以归纳为四点:
1. 定位:让工件在机床坐标系中有确定且可复现的位置,保证多工序之间的一致性。
2. 夹紧:在切削力、振动和热变形作用下保持工件稳定,避免位移和颤振。
3. 基准转换:把设计基准可靠地传递到加工基准上,减少累积误差。
4. 保护工件:避免装夹压伤、划伤,尤其是外观件和薄壁件。
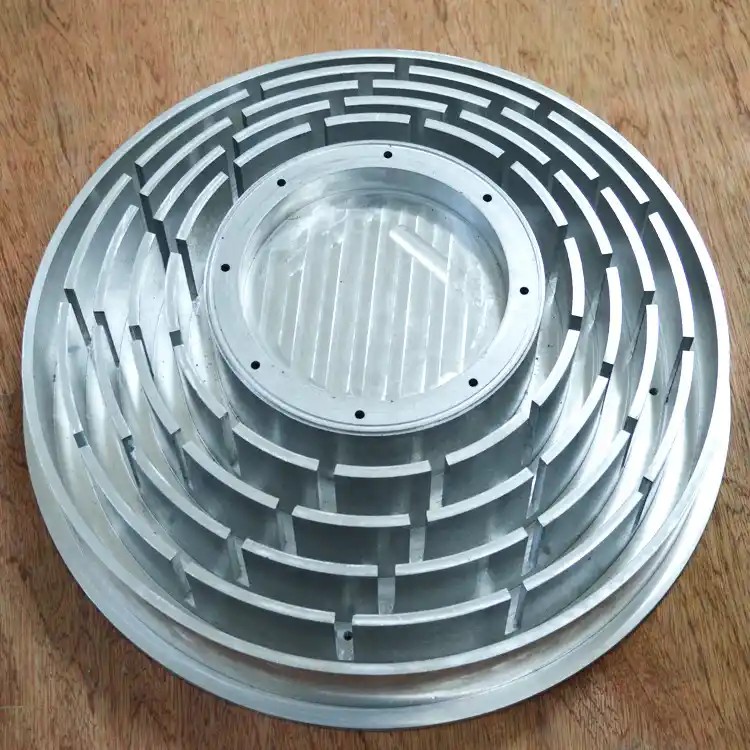
当你在图片中看到一块带有多处镂空、定位销和压板的铝制底板时,它并不是“随便做的工装”,而是围绕上述四点进行设计的结果。
1. 专用仿形夹具(型腔定位夹具)
这类夹具通常根据零件外形铣出仿形型腔,工件嵌入后由压板或真空吸附固定。图片中常见为铝块或树脂块上的凹槽结构。
- 优势:定位重复性好,装夹速度快,适合外形已确定、需要多面加工的零件;对薄壁件可分散夹紧力,减少变形。
- 适用场景:外观手板、壳体类零件、需要翻面加工的中小件。
2. 真空吸盘夹具
通过真空负压将工件吸附在带密封槽的平台上,图片中常表现为带网格或密封圈的铝制面板。
- 优势:夹紧力均匀、无压痕,适合大面积薄板、亚克力、PC板等易划伤材料;装夹几乎不占用侧向空间,便于五面加工。
- 适用场景:平板类、面板类、透明件、薄壁大面积零件。
3. 模块化组合夹具
由标准基板、定位块、压板、角度块等组合而成,图片中呈现为带T型槽或定位孔阵列的底板加可调附件。
- 优势:通用性强、可重复使用,改型成本低;适合多品种小批量手板,缩短工装准备时间。
- 适用场景:结构件、支架类、形状差异较大的系列零件。
4. 三爪/四爪卡盘与回转夹具
用于车削或需要分度加工的旋转体零件,图片中多为卡盘夹持圆柱毛坯的形态。
- 优势:定心精度高,适合轴类、套类、圆盘类零件;配合第四轴可实现多面一次装夹。
- 适用场景:旋钮、连接件、圆柱形手板。
5. 磁性夹具与快换夹具
利用磁力或标准化接口实现快速换装,图片中常见为带磁力模块或零点定位系统的底板。
- 优势:换装时间可缩短到分钟级,适合多工序连续加工;定位精度稳定。
- 适用场景:多面加工、需要频繁翻面的精密手板。
1. 专用仿形夹具:每种零件通常需要单独制作,工装成本和时间会摊到单件上;零件改型后夹具往往报废,不适合频繁变更设计的项目。
2. 真空吸盘:对工件气密性有要求,多孔材料或带通孔的零件吸附力不足;切削力较大时存在位移风险,需要配合侧向定位。
3. 模块化夹具:组合刚度通常低于专用夹具,重切削时易产生振动;附件多,调试依赖经验,尺寸链累积误差需要控制。
4. 卡盘类夹具:夹持力集中,薄壁圆件易夹变形;对非回转体零件的适应性差。
5. 磁性/快换夹具:对非铁磁材料(铝、塑料)不适用或需附加措施;系统初始投入较高,小项目回收周期长。
所有夹具都面临共同限制:装夹会产生应力,去除材料后应力释放可能引起回弹变形,薄壁件尤其明显。这也是为什么图片中的夹具常配合辅助支撑、分段加工或时效处理使用。
建议按以下顺序做决策:
1. 明确零件特征:材料(金属/塑料)、壁厚、最大外形尺寸、是否有通孔或气密面、需要加工几个面。
2. 评估批量与改型频率:单件急件优先考虑模块化或快换方案;同款多件可考虑专用仿形夹具摊薄成本。
3. 确定精度与表面要求:外观件优先真空吸附或软爪;高精度多面件优先零点定位系统。
4. 核算工装成本占比:工装费用一般应控制在单件加工费的合理比例内,超出时改用通用方案或调整工艺路线。
5. 验证装夹方案:在首件加工前用CAD/CAM模拟装夹干涉,首件测量定位重复性,确认无位移和过切。
流程总结:读图识夹具 → 匹配零件特征 → 权衡工装成本与精度收益 → 首件验证 → 固化装夹规范。对于大多数手板项目,“模块化底板+可换定位块+真空辅助”是兼顾成本与柔性的稳妥起点;只有在精度和批量明确支撑时,才值得投入专用仿形夹具。
理解这些夹具图片背后的逻辑,能帮助你在与加工方沟通时提出更准确的问题,也能避免因装夹方案不当造成的返工和延期。
上一篇:cnc手板有哪些
下一篇:宁海cnc手板加工厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。