时间:2026-11-08 访问量:429
在手板模型制作领域,CNC加工是目前应用最广泛的工艺之一,但很多初次接触的客户并不清楚它具体包含哪些类型、各自适合什么场景。下面从工艺分类、优势、局限性和选择建议几个方面展开说明。
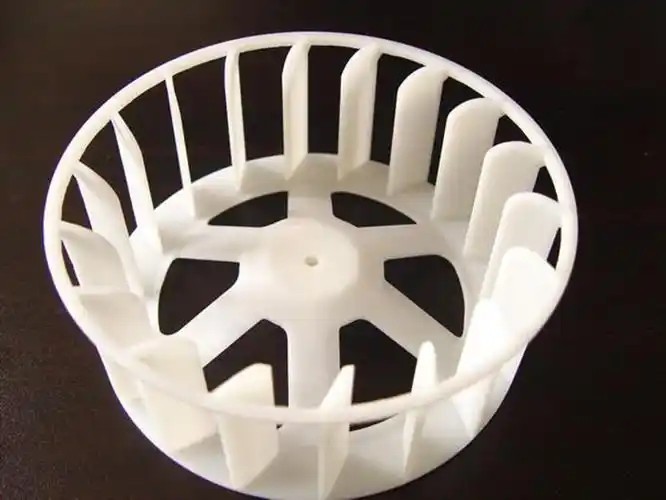
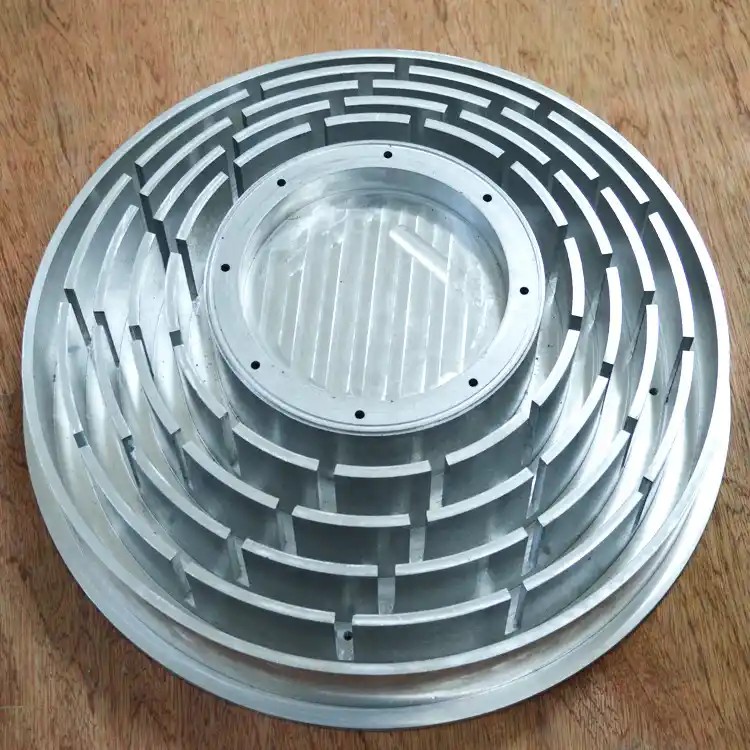
CNC手板按加工方式可以分为三大类:数控铣削(CNC milling)、数控车削(CNC turning)以及铣车复合加工。铣削适合加工平面、曲面、沟槽、型腔等复杂外形,是手板制作中最主流的工艺;车削则主要针对回转体零件,如轴类、套筒、圆盘类结构,加工效率和精度都很高。对于既有回转特征又有异形结构的零件,铣车复合能一次装夹完成多面加工,减少累积误差。
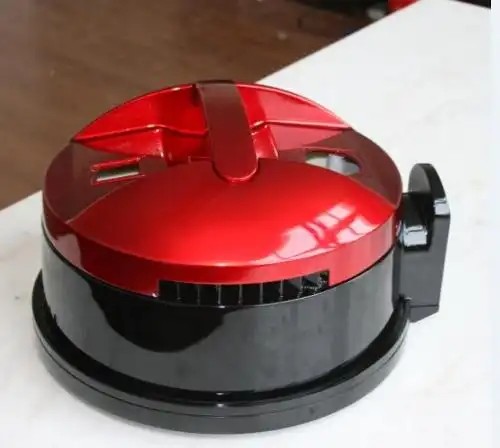
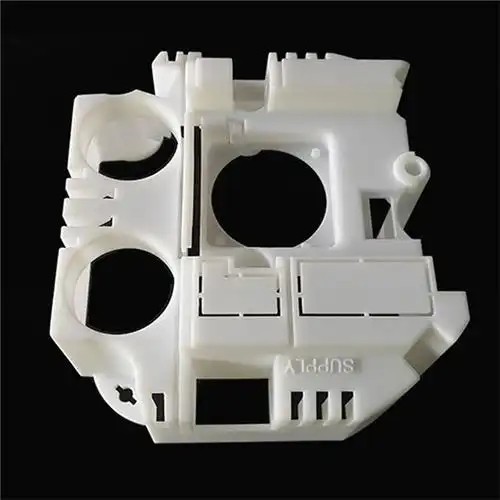
按材料分,CNC手板常见的有塑料手板(ABS、PC、PMMA、POM、尼龙等)和金属手板(铝合金、不锈钢、黄铜、钛合金等)。塑料件多用于外观验证和结构装配验证,金属件则偏向功能测试和小批量终端零件。按用途还可分为外观手板、结构手板和功能手板——外观手板侧重表面质量和涂装效果,结构手板关注装配尺寸链,功能手板则要求材料性能和力学强度接近最终产品。
第一是精度高、一致性好。工业级CNC设备定位精度通常可达±0.01mm,重复定位精度更高,对于有配合要求的装配件来说,这是3D打印难以稳定达到的水平。第二是材料选择广。CNC可以直接从整块板材或棒材上去除材料,几乎所有工程塑料和金属都能加工,且力学性能就是材料本身的性能,不像3D打印存在层间结合强度弱的问题。
第三是表面处理灵活。CNC手板加工后可以进行打磨、喷砂、阳极氧化、电镀、喷涂、丝印、镭雕等多种后处理,外观效果可以做到接近量产件。第四是尺寸范围大。从小到几毫米的精密零件,到大尺寸的汽车保险杠、家电外壳,CNC都能覆盖,超出台面尺寸的还可以分段加工后拼接。第五是可加工复杂结构。深腔、薄壁、螺纹、精细纹理等特征都能实现,尤其适合验证注塑件脱模前的结构合理性。
CNC手板并非万能。成本方面,单件加工费用较高,尤其是复杂零件需要多工序、多装夹时,工时成本会明显上升,因此更适合小批量或高附加值产品。效率方面,相比3D打印的快速成型,CNC需要编程、装夹、走刀,交期通常更长,紧急打样时不如增材制造灵活。
结构限制也需要注意:CNC是减材制造,刀具无法进入的封闭内腔、极小深孔、尖角内凹等特征难以加工,设计时需要预留刀具半径。材料利用率低,大件去除量大时浪费明显。塑料CNC件的表面刀纹需要后处理消除,直接成型面的质感不如注塑模具件;金属件在薄壁结构上容易变形,需要工艺经验支撑。
选不选CNC,关键看三个维度:精度要求、材料要求和结构复杂度。如果零件有装配配合、需要真实材料性能、或要做功能测试,优先选CNC;如果只是看外形、结构简单、交期紧,3D打印可能更经济。外观手板建议用CNC加后处理,功能手板建议根据受力情况选金属或工程塑料。
标准流程可以概括为:确认3D图纸和公差要求→选择材料与表面处理→DFM可制造性分析(检查刀具可达性、壁厚、圆角)→编程与装夹方案→CNC加工→后处理→尺寸检测与装配验证。建议客户在开模前用CNC手板做一轮结构装配和小批量试装,能有效降低模具返修风险。与供应商沟通时,提前说明用途(外观/结构/功能)和关键尺寸,比单纯给一张图纸更能获得合理的工艺方案和报价。
上一篇:手板打样cnc加工哪里可以
下一篇:cnc手板加工夹具图片

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。