时间:2026-11-07 访问量:289
在制造业研发迭代加速的背景下,中山铝合金CNC手板凭借材料性能与加工精度的平衡,成为产品验证阶段的重要选择。以下从优势、局限与选择建议三个层面展开说明。
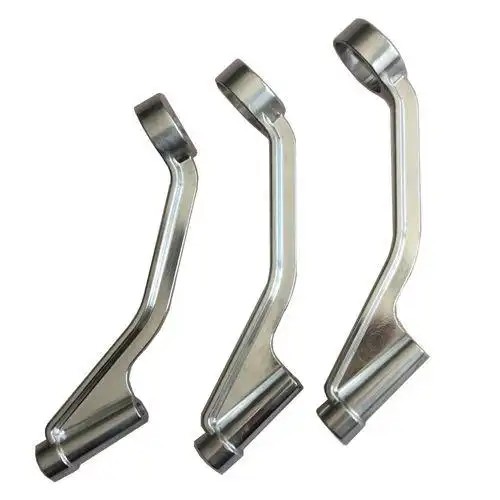
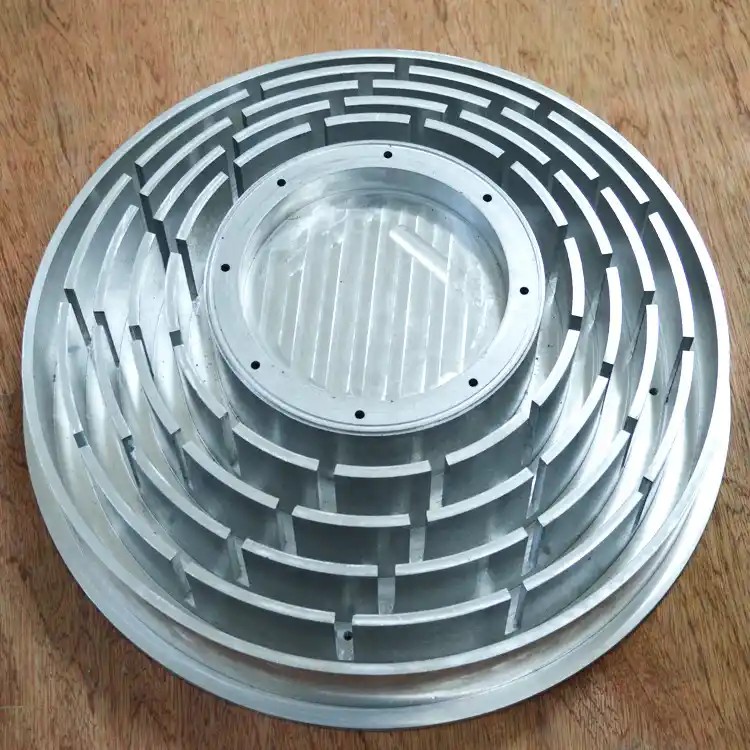
铝合金CNC手板是通过数控机床对铝合金板材或块材进行减材加工得到的原型件。中山地区聚集了大量CNC加工配套资源,在交付节奏与工艺成熟度上具有一定优势。具体优势体现在以下几个方面:
1. 材料性能接近量产件。铝合金(常用6061、7075等牌号)具有较高的强度重量比,其力学性能与多数最终量产金属件一致。相比光敏树脂或工程塑料手板,铝合金手板可以真实反映产品的结构强度、散热性能和装配公差,尤其适合做功能性测试而非仅外观评审。
2. 加工精度与表面质量可控。CNC加工的公差通常可控制在±0.05mm以内,精密场合可达±0.02mm。配合喷砂、阳极氧化、拉丝等后处理,手板的外观质感可以接近最终产品,便于进行客户展示与市场调研。
3. 适合中小批量与复杂结构。对于腔体、薄壁、螺纹孔、沉槽等结构,CNC一次装夹即可完成多面加工。相比开模,CNC无需模具费用,在小批量(数十至数百件)场景下成本优势明显,也便于设计变更后的快速返工。
4. 中山本地供应链响应快。珠三角地区CNC设备与后处理资源密集,常规铝合金手板从图纸确认到交付通常为3至7个工作日,紧急件可进一步压缩,有利于研发周期的压缩。
铝合金CNC手板并非适用于所有场景,以下几点局限需要在决策前评估:
1. 单件成本高于3D打印。对于结构简单、批量极小的验证件,CNC的材料去除率高、装夹与编程工时长,单件成本往往高于SLA或SLS 3D打印。若仅需外观确认,塑料手板可能更经济。
2. 复杂内部结构加工受限。深腔、交叉孔、封闭内流道等结构受刀具可达性限制,可能需要拆分加工后拼接,影响整体性与密封性。此类结构更适合考虑增材制造或铸造工艺。
3. 批量增大后经济性下降。当数量达到数百件以上时,压铸或锻造加机加工的成本曲线会逐渐优于纯CNC。手板阶段应明确“验证”定位,避免用CNC替代量产工艺做成本测算。
4. 表面处理与材料一致性存在波动。阳极氧化的色泽受材料批次与工艺参数影响,不同批次间可能存在色差;薄壁件在加工中易变形,需要工艺经验支撑。选择有经验的供应商比单纯比价更重要。
5. 重量与成本高于塑料方案。铝合金密度约为塑料的1.5至2倍,对轻量化要求极高的产品需权衡;同时材料与加工成本整体高于工程塑料手板。
适用判断:当产品需要真实的结构强度测试、散热验证、精密装配配合,或需要金属质感对外展示时,优先选择铝合金CNC手板;若仅为外观形态确认且预算敏感,可先用3D打印验证,再进入CNC阶段。
材料选择:6061铝合金加工性好、成本适中,适合多数结构件;7075强度更高但加工难度与成本上升,适合受力关键件;表面处理按用途选择——阳极氧化适合外观件,喷砂适合遮蔽刀纹,导电氧化适合需接地的电子结构件。
标准流程:①确认3D图纸与公差要求→②DFM可制造性评审(壁厚、刀具可达性、装夹方案)→③报价与交期确认→④CNC编程与加工→⑤后处理(去毛刺、喷砂、氧化等)→⑥尺寸检测与外观检验→⑦交付与反馈修改。
供应商选择:优先考察其是否具备三轴/五轴设备、是否有同类结构加工案例、后处理是自营还是外协、能否提供检测报告。中山本地供应商便于现场沟通与快速返修,建议首件务必做全尺寸检测,确认后再批量推进。
总体而言,铝合金CNC手板是连接设计与量产的高效验证手段,关键在于根据验证目的合理选择材料、工艺与批量,避免过度加工或工艺错配。
上一篇:深圳高密度cnc手板模型定制
下一篇:手板打样cnc加工哪里可以

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。