时间:2026-11-06 访问量:401
在手板模型制作领域,CNC加工是目前应用最广泛的减材制造工艺之一。许多客户在询价时常常困惑:为什么同样尺寸的零件,不同厂家的报价可能相差数倍?CNC加工费用究竟由哪些因素构成?它相比其他工艺(如3D打印)的优势和局限分别在哪里?本文将从费用构成、工艺优势、客观局限以及选择建议四个维度展开,帮助您建立清晰的判断框架。

要理解CNC加工费用,首先需要拆解其成本结构。手板CNC加工的费用并非简单的“材料费+加工费”,而是由多个变量叠加而成。
1. 材料成本
材料费用取决于零件的体积、毛坯余量以及材料单价。常见手板材料包括ABS、PC、PMMA(亚克力)、POM、铝合金(6061/7075)、不锈钢等。工程塑料单价相对较低,但铝合金尤其是航空铝材的价格波动较大。需要注意的是,CNC加工存在材料去除率的问题——一块毛坯可能只有30%~50%最终转化为零件,其余成为切屑,这部分损耗会计入报价。
2. 加工工时费
这是费用差异最大的部分。工时费与以下因素直接相关:
- 零件复杂度:曲面、深腔、薄壁、微小特征越多,加工路径越长,换刀次数越多。
- 精度要求:普通精度(±0.1mm)与高精度(±0.02mm以内)对机床、刀具和检测手段的要求截然不同,后者可能使工时费上浮50%以上。
- 表面处理要求:普通铣削面、抛光面、喷砂面、阳极氧化等后处理工序会额外增加人工和耗材成本。
- 装夹次数:多面加工需要多次装夹或使用五轴联动设备,装夹与对刀时间会计入费用。
3. 编程与工装费用
复杂零件需要CAM编程,简单零件可能仅需2D刀路,复杂三维曲面则需数小时编程时间。异形零件可能需要定制夹具或治具,这部分一次性费用在小批量订单中分摊比例较高。
4. 起订量与批量效应
单件手板与小批量(10~50件)的单价差异显著。单件时编程、装夹、调机费用全由一件承担;批量生产时这些固定成本被分摊,单件加工工时也因连续作业而降低。通常10件以上的订单,单件费用可下降20%~40%。
1. 材料真实性与力学性能一致
与3D打印(尤其是光敏树脂)不同,CNC加工直接使用目标量产材料,零件的强度、韧性、耐温性、表面质感与最终产品高度一致。对于需要做结构验证、装配测试或功能测试的手板,这一优势不可替代。
2. 尺寸精度与表面质量高
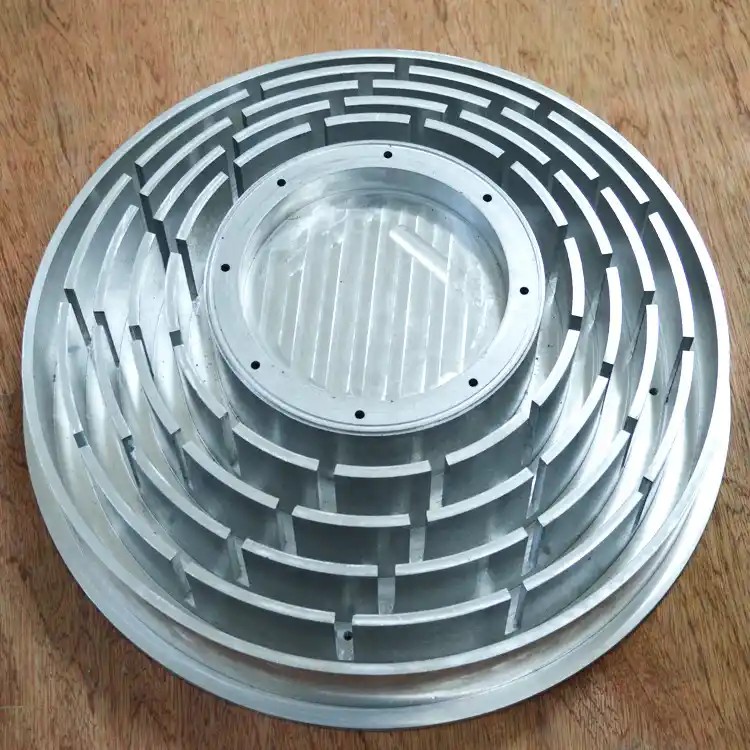
工业级CNC机床的定位精度可达±0.01mm,配合精铣和抛光,表面粗糙度可达Ra0.8~Ra1.6。对于配合面、密封面、滑动副等关键特征,CNC加工能够满足严格的公差要求。
3. 大尺寸与厚壁件加工能力强
3D打印在大尺寸零件上存在翘曲、支撑去除困难等问题,而CNC加工对300mm~1000mm级别的零件依然能保持稳定精度。厚壁实心结构件更是CNC的强项。
4. 后处理兼容性好
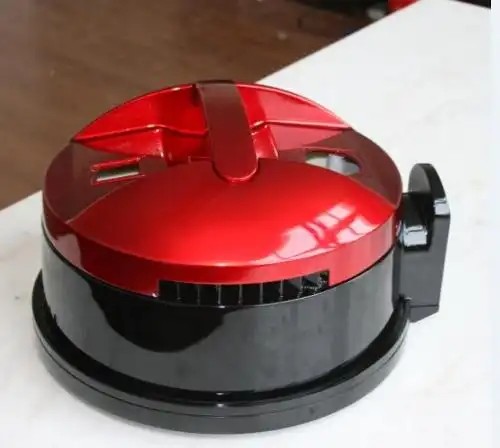
CNC手板可直接进行喷漆、丝印、电镀、阳极氧化、激光雕刻等后处理,外观效果接近量产件,适合做展品或客户确认样件。
1. 复杂内腔与深孔加工受限
刀具可达性是CNC加工的天然瓶颈。深腔、交叉孔、内部流道等特征需要专用长径比刀具,加工效率低且存在断刀风险。极端情况下,部分特征无法加工或需拆分零件后拼接。
2. 小批量单件成本偏高
对于结构简单的小零件,CNC的单件费用可能高于3D打印。编程和装夹的固定成本在小批量时无法有效分摊,这是CNC经济性的固有短板。
3. 材料利用率低
减材制造的本质决定了材料去除率高,尤其是大毛坯小零件的情况,材料浪费会直接推高成本。对于贵金属或特殊合金,这一劣势尤为明显。
4. 薄壁与微小特征易变形
壁厚小于0.5mm的薄壁结构在夹紧力和切削力作用下容易变形,对工艺经验要求极高,废品率上升会间接增加费用。
何时优先选择CNC手板加工?
- 需要验证真实材料的力学性能或进行装配干涉检查;
- 零件尺寸较大(超过200mm)或壁厚较厚;
- 精度要求高(公差±0.05mm以内)或有配合面、密封面;
- 需要做外观后处理(喷漆、电镀、氧化)且效果接近量产;
- 批量在5件以上,固定成本可有效分摊。
何时考虑替代工艺?
- 结构极其复杂、内部流道多、刀具无法可达——可考虑3D打印(SLA/SLS/金属打印);
- 单件、小尺寸、低精度要求——3D打印或快速模具更具经济性;
- 极薄壁(<0.3mm)或柔性结构——建议评估真空复模或3D打印。
标准询价与决策流程建议:
1. 明确需求:提供3D图纸(STEP/IGES格式)、材料牌号、精度要求、表面处理说明、数量及交期。
2. 工艺评估:与加工方确认刀具可达性,识别是否需要拆分零件或调整结构(如增加工艺孔、圆角)。
3. 费用拆解对比:要求报价单列明材料费、加工工时、编程费、后处理费,便于横向比较不同供应商。
4. 打样验证:首批订单建议先做1~2件确认尺寸与外观,再批量投产。
5. 留有余量:在公差和表面要求上避免过度设计,每提高一个精度等级或表面等级,费用可能呈非线性增长。
总结而言,CNC手板加工的费用是材料、工时、精度、批量与工艺复杂度共同作用的结果。它在中大尺寸、高精度、真实材料验证场景下具有不可替代的优势,但在复杂内腔、极薄壁和单件小零件上存在经济性短板。理解这些边界条件,结合自身产品的验证目标做出工艺选择,才能在费用与效果之间取得最优平衡。
上一篇:cnc钣金手板厂家价格
下一篇:深圳沙井手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。