时间:2026-10-20 访问量:212
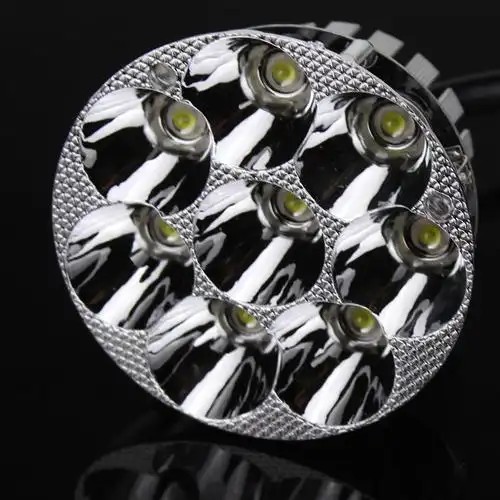
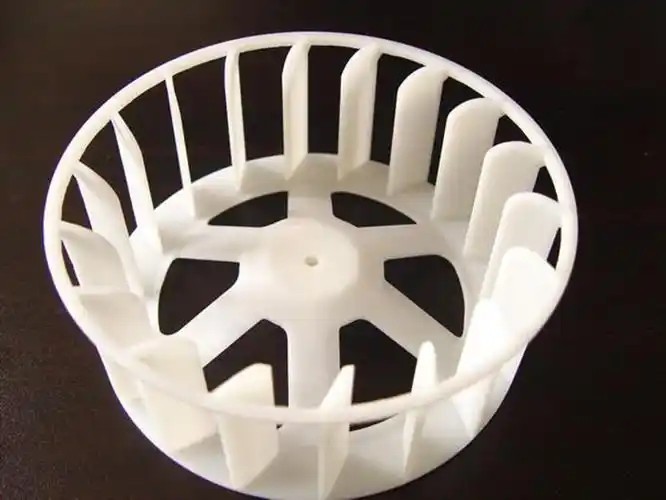
CNC手板模型,本质上是利用计算机数控加工中心对整块毛坯材料进行减材制造的过程。在河北地区,这一工艺依托本地较为完备的机械加工配套体系和相对成熟的技工资源,形成了以石家庄、保定、廊坊等地为代表的手板模型服务集群。其核心原理并不复杂:工程师根据产品的三维CAD数据,编写数控加工程序,驱动机床主轴带动刀具在X、Y、Z等多轴方向上按预定轨迹运动,从塑料、金属或复合材料坯料上逐层去除多余材料,最终得到与设计数据高度一致的实体样件。与3D打印的逐层堆积不同,CNC手板是“做减法”,因此对刀具路径规划、装夹方式、切削参数和材料特性的理解要求更高,也决定了它在精度、表面质量和材料适应性上的独特表现。
第一,尺寸精度与一致性表现突出。CNC加工依靠机床的几何精度和闭环控制系统,常规加工精度可稳定在±0.05mm以内,精密设备配合合理工艺甚至可达±0.01mm级别。对于装配关系复杂、配合面多的产品,这种一致性是手板验证能否通过的关键。第二,材料适应范围广。河北手板厂常见的加工材料包括ABS、PC、PMMA、POM、尼龙等工程塑料,以及铝合金、黄铜、不锈钢等金属材料。客户可以根据产品的实际使用工况选择近似材料,从而更真实地模拟最终产品的力学性能和表面质感。第三,表面质量可控。经过精铣、打磨、喷砂、抛光、喷漆、丝印等后处理,CNC手板可以获得接近注塑件或金属外观件的外观效果,适合用于外观评审、展会展示和客户确认。第四,结构强度高。整块材料加工成型的零件没有层间结合面,力学性能更接近真实工件,适合做功能性测试、装配验证和小批量试产前的结构确认。第五,河北本地供应链响应较快。区域内机加工资源密集,中小批量手板订单的排产灵活,沟通成本相对较低,对于京津冀地区的客户而言,物流和现场对接也较为便利。
成本结构决定了它不适合极低成本或超大尺寸的简单件。CNC手板的单价与加工工时、编程复杂度和材料利用率密切相关,复杂曲面、深腔、薄壁结构会显著增加加工时间和刀具损耗,单件成本通常高于同等尺寸的3D打印件。其次,内部结构受限。传统三轴加工难以处理封闭内腔、侧向凹槽和复杂内部流道,往往需要拆分件后拼接,或因刀具可达性不足而简化设计,这在一定程度上影响设计验证的完整性。五轴加工可以缓解这一问题,但河北地区五轴设备的普及度和报价水平差异较大,需要提前确认。第三,批量经济性弱。CNC手板适合单件到小批量,当数量上升到数十件以上时,编程和装夹的固定成本被摊薄有限,单件成本下降不明显,此时注塑或压铸在量产阶段更具经济性。第四,材料利用率偏低。减材制造会产生较多切屑,尤其是大尺寸零件从整块坯料中掏空时,材料浪费较为明显,对贵重金属材料而言需纳入成本考量。第五,表面处理依赖人工。CNC加工留下的刀纹需要通过手工打磨处理,人工作业水平和一致性会影响最终外观,这也是不同供应商之间质量差异的重要来源。
从实际项目经验看,以下几类需求更适合优先考虑CNC手板:需要验证精确装配关系或运动配合的结构件;对表面质感和外观效果有较高要求的外观件;需要使用工程塑料或金属材料进行功能测试的零件;以及产品开发后期、接近量产状态的结构确认件。反之,如果零件内部流道复杂且无法拆分、预算极为有限、或者只需要快速看一个粗略外形,3D打印或其它快速成型方式可能更合适。需要强调的是,CNC手板与3D打印并非替代关系,而是互补关系,成熟的项目往往会根据零件特征混合使用两种工艺。
第一步,明确需求边界。整理好三维数据、二维图纸、材料要求、精度等级、表面处理标准和交期,尤其要标注关键配合尺寸和外观面,避免后期反复。第二步,评估供应商的设备与工艺能力。重点确认其主轴转速、行程范围、是否具备五轴或四轴联动能力、后处理是自营还是外协,以及是否有同类行业零件的加工案例。第三步,要求报价明细与工艺方案。靠谱的供应商会指出哪些结构需要拆分、哪些部位刀具难以到达、建议如何调整圆角和壁厚,而不是只给一个总价。第四步,小批量试制验证。先做单件或少量样件,检验尺寸报告、表面效果和装配情况,确认稳定后再放大批量。第五步,建立长期协作机制。手板阶段积累的加工经验、装夹方案和材料参数,可以为后续小批量试产和模具开发提供有价值的数据支撑。总体而言,河北CNC手板模型在精度、材料适应性和结构强度上具备明显优势,但需要正视其在成本、内部结构和批量经济性上的边界,结合项目阶段和零件特征做出理性选择,才能让手板真正服务于产品决策,而不是成为开发流程中的额外负担。
上一篇:晋江cnc手板加工店
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。