时间:2026-10-18 访问量:296
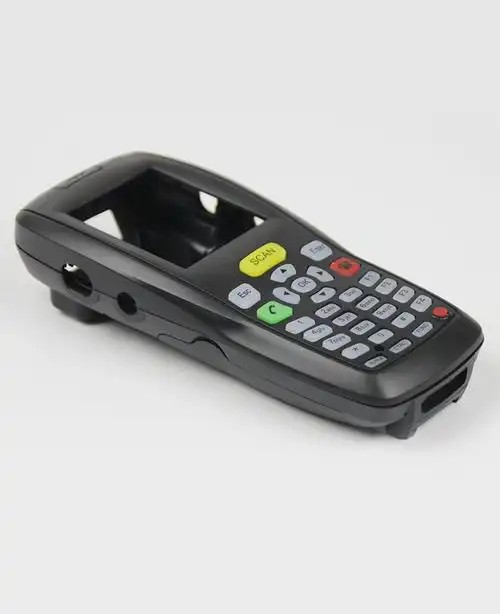
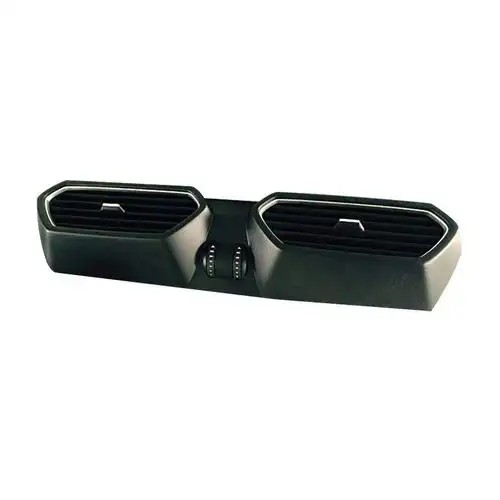
在杭州及周边地区,硬件研发团队在寻找手板模型供应商时,常会接触到“CNC手板”这一工艺。从消费电子外壳、医疗器械结构件,到汽车内饰功能样件,CNC加工凭借材料适应面广、尺寸精度可控、表面处理方式成熟等特点,成为产品开发验证阶段的重要选择。但实际选型中,不少客户对CNC手板的技术参数边界缺乏系统了解,容易出现“过度要求精度导致成本失控”或“低估后处理难度导致装配干涉”等问题。以下从技术参数、优势、局限和选择流程四个层面展开说明,帮助研发与采购人员做出更合理的判断。
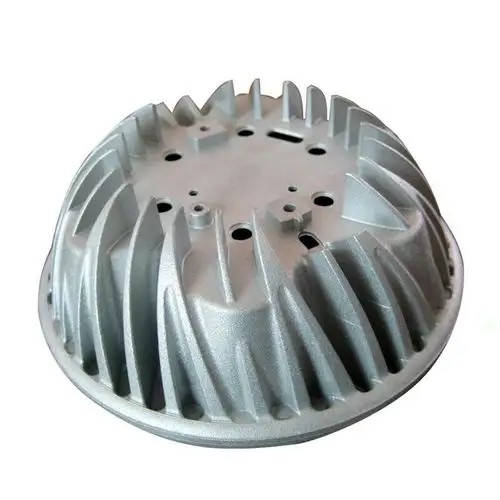
杭州地区CNC手板加工通常以三轴、四轴加工中心为主,部分供应商配置五轴设备用于复杂曲面和深腔结构。常规加工幅面为600mm×400mm×200mm,超出该范围需分件加工后拼接或转用大型龙门设备。尺寸精度方面,中小件一般控制在±0.05mm~±0.1mm,高精度需求可做到±0.02mm,但需配合恒温车间和二次装夹校正。表面粗糙度常规为Ra1.6~Ra3.2,经抛光后可达到Ra0.8以下,满足多数外观验证需求。
材料适配是CNC手板的重要参数维度。工程塑料如ABS、PC、PMMA、POM、PA6、PEEK均可加工,其中PMMA适合透明件,PC适合高强度结构件,PEEK用于耐高温场景。金属方面,铝合金6061、7075应用最广,不锈钢304、316及部分铜合金也可加工,但硬质金属的刀具磨损和加工工时显著上升。板厚方向上,塑料件最小壁厚建议不低于1.0mm,金属件不低于0.8mm,过薄结构在装夹和切削力作用下易变形。
第一,材料真实性强。CNC直接使用与量产一致的板材或棒材,力学性能、耐温性、介电性能接近最终产品,适合做结构强度测试和装配验证。第二,尺寸稳定性好。相比SLA光敏树脂存在收缩和老化问题,CNC加工件在常温下尺寸变化小,适合做检具、夹具和功能性样件。第三,表面处理路径成熟。CNC件可进行喷砂、阳极氧化、电镀、喷涂、丝印、镭雕等后处理,外观效果接近量产件,便于做客户评审和展会样机。第四,修改响应快。程序化加工使设计变更后的返工周期较短,杭州本地供应商通常可在3~5个工作日内完成中小件交付,适合迭代频繁的研发阶段。
成本方面,CNC手板属于减材加工,材料利用率低,单件成本高于3D打印,尤其在小批量、复杂结构场景下差距明显。结构限制方面,深腔、窄槽、内直角和封闭内腔的加工难度大,刀具半径决定内角最小圆角,通常内直角需改为R0.5以上圆角,否则需放电加工,周期和费用都会增加。批量经济性方面,CNC适合1~50件的小批量,超过百件后单件成本下降有限,此时注塑或压铸更具经济性。加工应力可能导致薄壁件翘曲,需要预留余量并安排去应力工序,这对供应商的工艺经验提出较高要求。
选型时建议先明确用途:若用于外观评审,优先关注表面处理和颜色匹配;若用于装配验证,重点控制配合尺寸公差和形位公差;若用于功能测试,则需确认材料牌号和热处理状态。报价阶段应提供3D图纸(STEP或IGES格式)和2D关键尺寸标注,明确精度等级、表面要求和后处理方式,避免口头约定。杭州本地协作流程可归纳为:需求沟通与图纸评审→工艺可行性分析(含结构圆角、壁厚、装夹方案确认)→报价与交期确认→编程与首件加工→尺寸检测(三次元或二次元)→后处理与外观确认→交付与问题反馈。建议首件务必做全尺寸检测报告,批量件按AQL抽检。对于精度要求高于±0.02mm或涉及五轴曲面的项目,应提前确认供应商设备清单和检测能力,必要时安排到厂验厂。通过以上参数梳理和流程控制,研发团队可以在杭州地区更高效地利用CNC手板完成产品验证,减少后期模具修改风险。
上一篇:深圳沙井镇大型手板厂
下一篇:北京cnc手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。