时间:2026-10-14 访问量:338
在工业设计与产品开发流程中,CNC塑料手板是验证外观与结构的重要环节,而喷漆则是让手板无限接近最终量产质感的关键步骤。许多设计师和采购人员经常询问:CNC塑料手板究竟该如何喷漆?它有哪些不可替代的优势,又存在哪些容易被忽视的局限?下面从技术实操角度,分点展开说明。
CNC手板通常由ABS、PC、PMMA或PP等工程塑料通过减材加工而成。未经表面处理的CNC件表面会留下明显的刀纹、接刀痕以及材料本身的色差。喷漆能带来三个层面的提升:
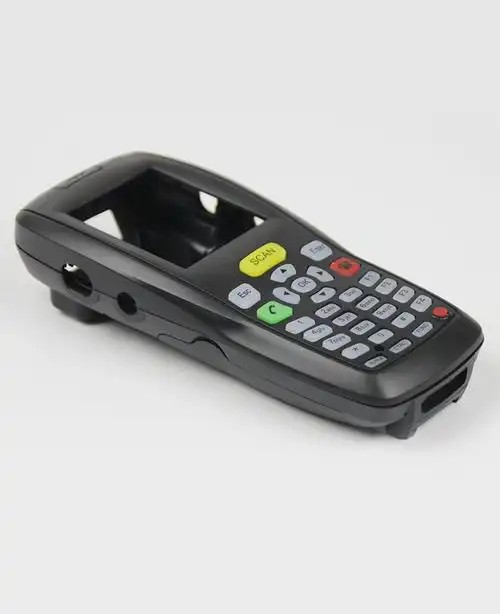
1. 外观仿真度高:通过底漆、色漆和清漆的搭配,可以模拟出注塑件的哑光、高光、金属漆、珠光漆甚至橡胶漆效果。比如做消费电子外壳时,喷涂哑光黑+手感漆,能提前感知握持摩擦力与视觉档次。
2. 掩盖加工缺陷:合理使用填充底漆(如灰底漆)能够填平0.02mm以内的浅刀纹,让表面达到镜面或磨砂的均匀质感,避免直接抛光带来的尺寸变形风险。
3. 功能附加:部分油漆具备导电、防静电、耐酒精擦拭或抗UV功能,适合需要做环境测试或EMC验证的手板。
以下流程适用于多数ABS/PC材质,若为PP或PE需先做火焰或电晕处理。
第一步:前处理与清洁
用400-600目砂纸打磨去除明显刀纹,再用压缩空气吹净粉尘。随后用异丙醇或专用除油剂擦拭,确保表面无脱模剂、指纹和油污。注意:打磨时避免过度用力导致棱角变圆。
第二步:喷涂底漆(可选但推荐)
对于深色件改浅色、或表面有轻微凹凸的工件,喷涂一层薄薄的灰底漆或白底漆。底漆粘度控制在12-14秒(涂4杯),喷枪口径1.0-1.3mm,气压0.3-0.4MPa。室温流平5-10分钟后,60℃烘烤20分钟。
第三步:打磨底漆
用800-1000目水砂纸轻磨底漆表面,去除颗粒和橘皮,再次清洁。此步决定面漆的平整度,不可省略。
第四步:喷涂色漆
根据目标色板调配色漆,通常喷涂2-3层,每层间隔5-8分钟闪干。第一层做雾喷(薄而散),第二层开始湿喷(覆盖均匀)。总干膜厚度控制在15-25μm。过厚易导致咬底或流挂。
第五步:喷涂清漆或效果漆
如需高光或哑光保护层,喷涂透明清漆。哑光清漆需添加消光粉,注意搅拌均匀并过滤。同样湿喷两道,干膜厚度15-20μm。
第六步:烘烤固化
ABS件建议60-70℃烘烤30-40分钟;PC件需降温至50-60℃以防应力开裂。若为双组分聚氨酯漆,可室温固化24小时后再做性能测试。
第七步:后处理与检验
检查是否有尘点、橘皮、色差。轻微尘点可用2000目砂纸打磨后抛光。最终用百格刀测试附着力(ISO 2409),用铅笔硬度计测硬度(通常HB-2H)。
尽管喷漆能大幅提升手板表现力,但技术顾问必须坦诚告知以下限制:
- 附着力不如注塑件:CNC件没有注塑时的表皮层,且加工残留的应力会导致油漆在冷热循环后开裂或剥落。尤其PC材质,若溶剂选择不当,喷涂后几天内可能出现龟裂。
- 边角露底与积漆:手板棱边尖锐,喷涂时边缘容易露底或堆漆。需要依靠熟练喷枪手走“回枪”手法,或先做倒角处理。
- 小批量成本高:每套手板都需单独调配油漆、单独喷涂和烘烤,无法像注塑那样批量流转。若只做1-2件,喷漆的工时费和调色费可能超过手板本身。
- 颜色匹配误差:手板油漆与量产注塑色板之间存在材质差异,即使同一潘通号,在不同塑料基材上也会呈现肉眼可见的色差。通常只能做到ΔE≤1.5,要求ΔE≤0.5需多次打样。
- 环保与安全限制:油性漆需在通风橱或水帘柜中操作,个人工作室难以满足。水性漆虽环保,但硬度和耐化学品性较差。
- 不可逆性:喷漆后若发现尺寸超差或装配干涉,退漆会腐蚀塑料表面,往往导致手板报废。
根据手板用途,我建议:
- 若用于外观评审或展会展示:优先做喷漆,且选择哑光或细砂纹效果,能有效掩盖CNC刀纹,视觉最接近量产。
- 若用于结构装配验证:建议不喷漆或仅喷透明底漆,保留尺寸精度,避免漆膜厚度(通常20-40μm)影响卡扣和螺丝孔配合。
- 若用于小批量试产前验证:可做“喷漆+丝印/移印”组合,但务必预留至少3天时间进行油漆固化和附着力测试。
- 若追求金属质感:不要直接喷银色漆(易发花),应先喷黑色底漆,再喷薄层金属漆,最后罩哑光清漆。
用一句话概括CNC塑料手板喷漆的决策逻辑:先确认基材与用途 → 决定是否喷底漆 → 控制膜厚与烘烤温度 → 必须做附着力与硬度测试。
三个最易失败的控制点:
1. 清洁不彻底导致缩孔;
2. 色漆一次喷太厚导致咬底;
3. 烘烤温度超过塑料热变形温度导致工件扭曲。
如果你手头有具体的CNC手板材质、目标效果或预算范围,可以进一步细化参数。记住:喷漆是锦上添花,不是万能修复术,合理的前处理与规范的喷涂环境,比昂贵的油漆品牌更重要。
上一篇:东莞市桥头3D打印手板模型厂
下一篇:铁涌镇3d打印手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。