时间:2026-10-14 访问量:607
在制造业产品开发的早期阶段,如何以合理的成本、可接受的周期获得高精度的实物模型,是每个硬件团队都会面临的问题。在众多手板制作工艺中,CNC(计算机数控)加工凭借其材料适应性强、精度可控等优势,一直是中堂地区乃至整个珠三角手板行业的主力工艺之一。如果你正在评估是否采用CNC手板打样,或者想弄清楚它与其他方式(如3D打印、硅胶复模)的差异,下面从工艺原理、核心优势、实际局限以及选择流程几个维度展开说明,希望能帮你做出更清晰的判断。
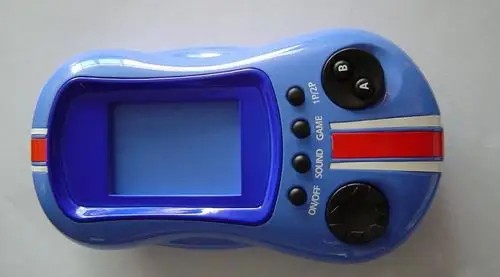
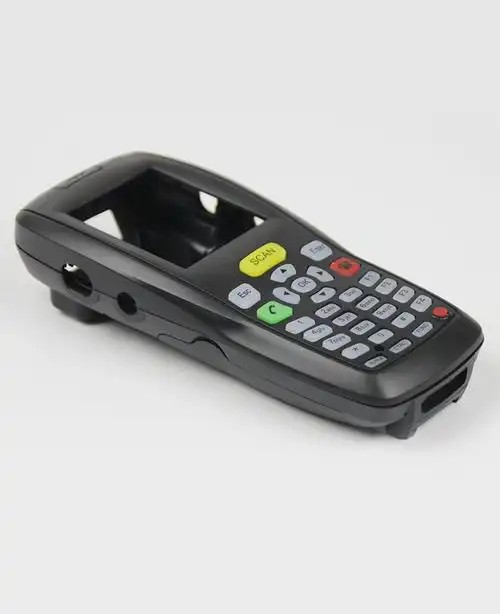
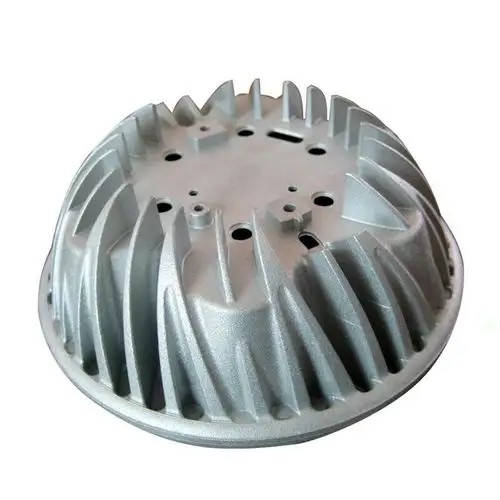
CNC手板打样本质上是一种减材制造。工程师将3D模型导入CAM软件,生成刀具路径,再由数控机床驱动铣刀、钻头等工具,从一整块板材或棒料上逐步去除多余材料,最终得到与设计模型一致的零件。中堂镇及周边地区聚集了大量CNC加工服务商,它们通常配备三轴、四轴甚至五轴加工中心,能够处理ABS、PC、PMMA、POM、铝合金、铜等多种材料。与开钢模注塑不同,CNC不需要制作模具,因此从数件到数百件的小批量试制都非常经济。对于外观验证、装配测试、功能测试等阶段,这种工艺能快速把图纸变成实物。
第一,材料选择广泛且接近最终量产件。你可以用与注塑件同牌号的ABS板材,或者用铝合金模拟压铸件、用PMMA模拟透明件。这种材料一致性对测试结构强度、耐温性、表面处理效果至关重要。
第二,尺寸精度和表面质量可控。中堂地区成熟的服务商通常能实现±0.05mm至±0.1mm的加工公差,精细抛光后表面粗糙度可达Ra0.8甚至更低。对于需要喷油、电镀、丝印的样品,CNC件能提供比多数3D打印件更平整的基底。
第三,适合中大尺寸和复杂结构。相比光固化3D打印受限于成型幅面,CNC可以加工一米以上的大型手板,比如汽车保险杠、医疗设备外壳。同时,配合五轴联动,倒扣、深腔、曲面等特征也能一次装夹完成。
第四,力学性能真实。3D打印件往往存在层间结合力弱、各向异性明显的问题,而CNC件是整块材料去除而成,强度、韧性、耐疲劳性都更接近真实工件,适合做功能性测试。
第五,小批量经济性突出。当需求数量在1到50件之间时,CNC无需开模,单件成本远低于注塑,且交期通常只需3到7天。
没有一种工艺是万能的,CNC手板打样也有明显的短板,提前了解可以避免后期踩坑。
加工费用相对较高。对于结构复杂、需要多轴联动或超精密抛光的零件,编程和装夹时间可能远超切削时间,导致单件报价明显上升。尤其是内部有深槽、细筋、锐角等特征时,刀具可达性差,甚至需要拆件加工再拼接。
其次,材料利用率低,浪费较大。减材制造意味着大部分材料变成切屑。对于昂贵工程塑料或钛合金,材料成本占比会很高。
第三,薄壁和细微特征易变形。CNC切削力会导致薄壁件(如壁厚小于0.8mm)产生振刀、让刀,甚至开裂。虽然可以通过多次精加工、对称去料等策略缓解,但设计时最好避免过于极端的薄壁。
第四,表面细节不如某些3D打印。对于极其精细的纹理、网格、微小孔洞(比如0.2mm以下),CNC刀具无法加工,需要后续用激光或手工补充。
第五,批量一致性依赖人工。虽然CNC本身精度高,但每件都需要重新装夹、对刀,若服务商管理不严,50件之后的尺寸波动可能大于注塑件。因此选择有品控体系的中堂厂家比只看价格更重要。
第六,无法直接体现注塑缺陷。CNC样品表面完美,但真正注塑时可能出现缩水、熔接线、翘曲等问题。如果你的核心目的是验证注塑工艺窗口,CNC手板不能替代模流分析和试模。
根据经验,以下情况优先考虑CNC:需要真实材料性能测试(如跌落、高温、化学腐蚀);要求高精度装配配合(如齿轮、卡扣、轴承位);外观件需要喷油、电镀、拉丝等后处理;零件尺寸较大或形状复杂,3D打印无法满足强度或幅面;小批量试产(10到100件)作为市场验证或工程样机。
相反,如果只是看外形比例、做概念展示,且对强度无要求,可以优先用SLA/DLP 3D打印降低成本。如果需要数百件以上且材料为塑料,硅胶复模或快速注塑可能更划算。
如果你决定找中堂的CNC手板厂合作,建议按以下步骤推进,能有效控制周期和品质:
1. 明确用途。是外观验证、结构装配还是功能测试?这决定了材料、精度和表面要求。比如外观件选ABS+PMMA,装配件选POM或铝合金。
2. 准备3D图纸。提供STEP或IGES格式,并标注关键尺寸公差、表面粗糙度、后处理要求。如果只有STL,需要提前说明。
3. 评估可加工性。和工程师沟通是否有深腔、薄壁、尖角等难加工特征。必要时调整设计,比如增加圆角、拆分零件。
4. 索取报价与交期。中堂地区CNC手板通常按工时、材料、后处理综合报价。问清楚是否包含编程费、装夹费、表面处理费。
5. 确认首件。对于批量稍大的订单,建议先做1件首件,确认尺寸和外观后再批量复制。
6. 后处理与检验。CNC加工后往往需要去毛刺、抛光、喷油、丝印、组装。要求厂家提供尺寸检测报告(如三次元测量)和外观限度样本。
7. 小批量试产验证。如果后续要开模,用CNC手板做装配测试和用户试用,收集反馈后再优化模具设计。
最后提醒一点:中堂CNC手板打样的质量高度依赖厂家的机床状态、编程经验和品控流程。不要只比较单价,多花半小时考察对方的设备清单、过往案例和检测能力,往往能帮你省下数倍的返工成本。希望这篇梳理能让你对手板工艺选择更有把握,也欢迎带着具体图纸来进一步沟通。
上一篇:上海3d打印手板模型批发
下一篇:东莞市桥头3D打印手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。