时间:2026-10-13 访问量:582
在深圳的硬件开发和工业设计圈子里,当谈到“打样”或“做手板”时,铝合金CNC加工几乎是绕不开的一个选项。无论是初创团队要验证一个结构件的装配关系,还是大企业要测试一款新产品的散热性能,这种工艺都扮演着关键角色。但很多刚接触硬件研发的朋友,往往只知其然不知其所以然:为什么大家都推荐铝合金?它到底好在哪?什么情况下又不该选它?下面我从技术落地的角度,把这件事拆开来讲清楚。
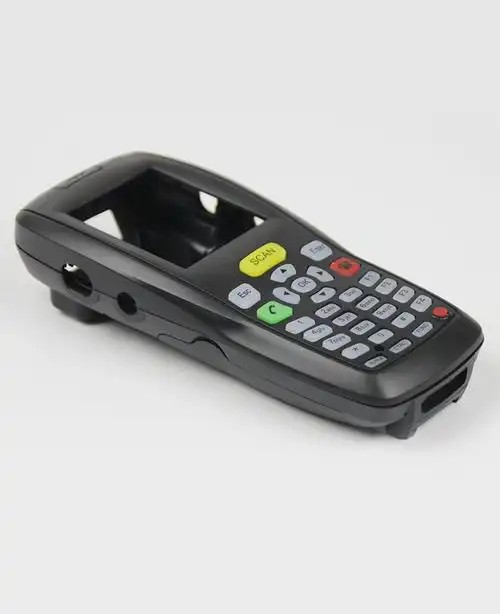
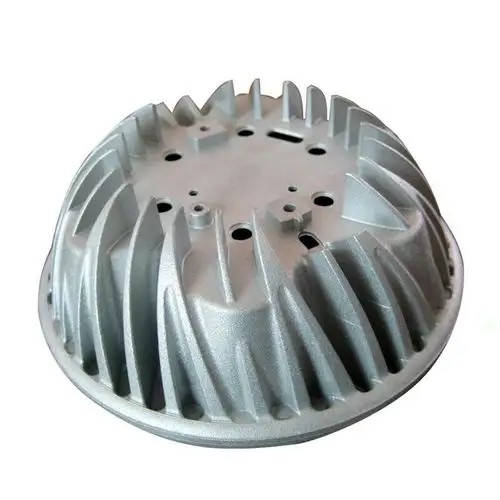
深圳及珠三角地区拥有全球最密集的CNC加工配套资源。从刀具、夹具到编程师傅,产业链的成熟度决定了这里做铝合金手板的综合效率极高。具体来说,铝合金CNC手板模型零件指的是:以铝合金板材或棒材为原材料,通过计算机数控机床去除多余材料,从而获得具有精确尺寸和复杂结构的零件。它不同于钣金、压铸或3D打印,核心逻辑是“减材制造”。
在这里,一个电话就能找到几十家能做三轴、四轴甚至五轴加工的作坊或工厂。这种生态带来的直接结果是:起订量极低(通常1件起做),交期可以压缩到2-3天,而且价格透明度高。对于研发阶段的设计验证来说,时间成本往往比单件成本更重要。
很多工程师选择铝合金,是因为它最接近最终量产件的真实状态。具体优势可以从四个维度看:
1. 材料性能真实
铝合金(如6061、7075)的强度、硬度、导热性和密度与量产件常用牌号一致。如果你要做的是需要承力的结构件,或者要测试散热齿的效能,塑料3D打印件完全无法模拟真实工况。铝合金手板能直接告诉你:“这个壁厚在受力时会不会弯?”
2. 尺寸精度与表面质感
CNC加工的尺寸公差通常能控制在±0.05mm以内,精密设备甚至可达±0.01mm。对于有配合要求的孔轴、卡槽、螺纹,这是基本保障。同时,铝合金可以轻松实现喷砂、阳极氧化、拉丝等表面处理,做出的手板外观非常接近成品,适合做展会样机或客户演示。
3. 修改灵活,迭代快
设计变更时,只需修改程序重新加工,不需要开模具。这对于结构尚未冻结的阶段极为友好。今天发现装配干涉,明天改图,后天就能拿到新零件。
4. 小批量经济性
在几十件到几百件的范围内,CNC单件成本虽然高于压铸,但省去了高昂的模具费。对于众筹或小规模试产,铝合金CNC是性价比很高的过渡方案。
作为技术顾问,我必须坦诚告诉你铝合金CNC手板的短板。忽视这些,可能导致项目走弯路。
1. 单件成本偏高
如果你只需要一个外观验证件,且不要求力学性能,那么SLA或SLS 3D打印可能只要几百元,而铝合金CNC可能要上千元。加工费按小时计,复杂曲面越多,编程和走刀时间越长,价格越贵。
2. 复杂型腔和深槽受限
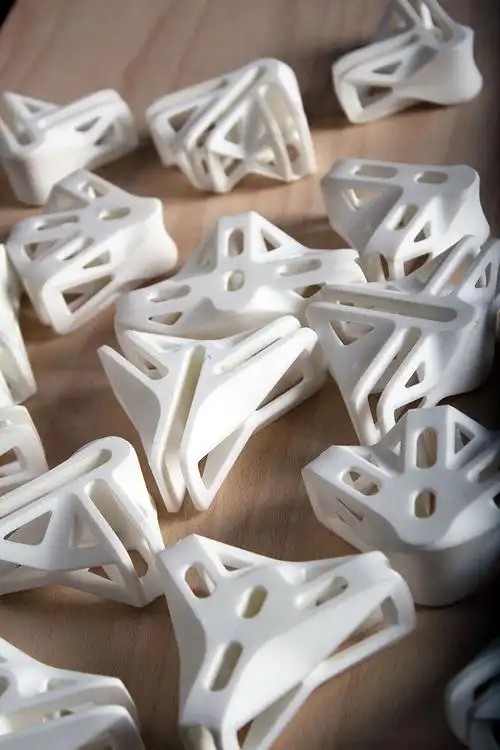
受刀具长径比限制,深窄槽、内直角、复杂流道等特征很难加工,或者需要拆件拼装。比如一个内部有随形冷却水路的零件,CNC几乎做不出来,而3D打印可以。
3. 批量生产效率低
一旦数量超过500-1000件,CNC的加工时间成本就会急剧放大。此时应该考虑压铸或锻造。用CNC做大批量,就像用雕刻刀砍树,不是不能做,而是不划算。
4. 材料利用率低
减材制造会产生大量切屑。虽然铝屑可回收,但从毛坯到成品,材料去除率可能高达70%以上。对于贵金属或特殊合金,这一点需纳入成本考量。
5. 后处理依赖人工
去毛刺、抛光、氧化等环节目前仍依赖熟练工人。不同批次的手板可能存在细微色差或表面纹理差异,对于外观要求极高的产品,需要提前和工厂确认标准。
基于上述优缺点,我给出一个清晰的判断标准:
- 必须选:需要真实力学测试、散热测试、精密装配验证、或者要做小批量功能性样机(50-500件)。
- 可以选:外观验证但要求金属质感,且预算允许。
- 不建议选:纯外观展示且预算紧张(用3D打印)、内部复杂流道(用3D打印或精密铸造)、大批量生产(用压铸)。
如果你决定采用铝合金CNC手板,下面这条路径最稳妥:
1. 设计阶段:尽量采用标准刀具半径(如R角≥1mm),避免深窄槽(深度不超过直径的4倍)。标注清楚关键公差和表面要求。
2. 询价与DFM:把3D图和2D图纸发给工厂,要求做可制造性分析。深圳的工厂通常会在几小时内反馈修改建议。
3. 材料选择:6061铝综合性能好,易加工;7075强度高但加工稍难;5052耐腐蚀好。根据用途定。
4. 编程与加工:确认装夹方案,避免薄壁变形。粗加工后留余量,精加工保证尺寸。
5. 后处理:根据需求选择喷砂、氧化、导电氧化等。注意氧化会增加尺寸(约0.01-0.02mm),精密配合处需保护。
6. 检验与交付:要求提供首件检测报告,重点尺寸用三次元测量。确认无误后再批量复制。
总的来说,深圳的铝合金CNC手板模型零件是一把“精准的手术刀”,它适合在产品开发的关键节点上,用合理的成本换取真实、可靠的数据。理解它的边界,你就能在硬件研发的路上少踩很多坑。
上一篇:潮州cnc五金手板厂家
下一篇:深圳手板厂费用

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。