时间:2026-10-10 访问量:321
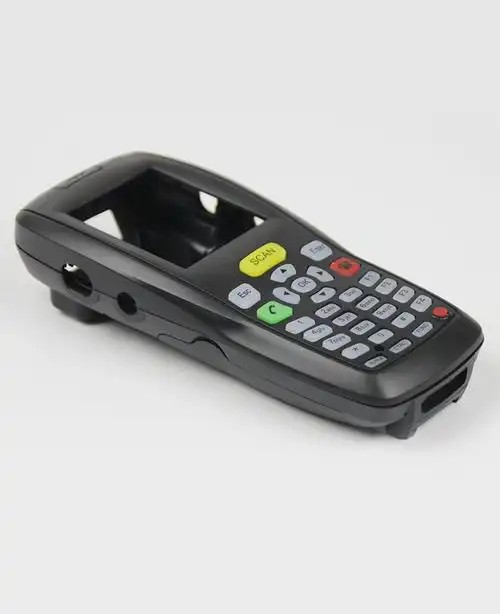
在手机研发的早期阶段,工业设计师和结构工程师往往面临一个核心矛盾:屏幕里的3D渲染图再精美,也无法替代真实握持时的重量感、按键手感或是曲面玻璃与金属中框的接缝表现。这时,手机手板模型就成为了从虚拟数据走向物理现实的第一道桥梁。而在众多手板制作工艺中,3D打印凭借其独特的增材制造逻辑,已经成为小批量、高复杂度手机验证的首选方案之一。以下从技术原理、优势、局限到选择建议,为你系统梳理手机手板模型的3D打印以及它的实际作用。
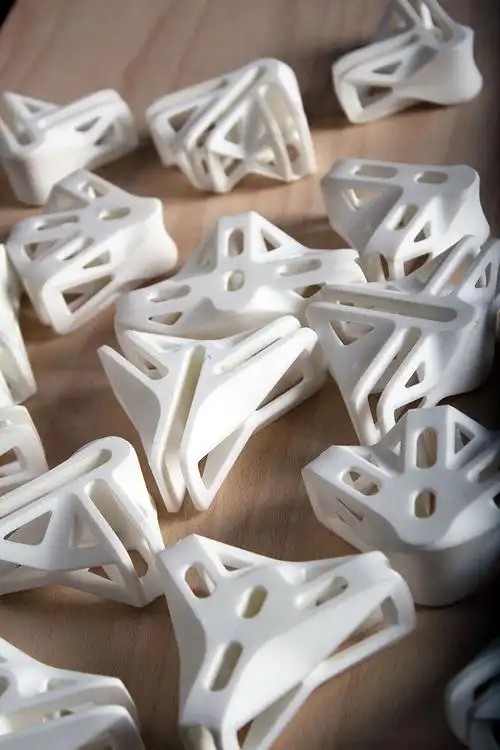
手机手板模型本质上是“功能与形态的验证工具”,而不是最终量产零件。它需要回答几个关键问题:这个弧度贴合手掌吗?侧边指纹识别的位置会不会误触?摄像头模组的凸起是否影响平放?3D打印通过逐层堆积材料的方式,可以直接从CAD模型生成实体,无需开模。相比CNC减材制造,3D打印在处理内部流道、轻量化镂空结构、一体化铰链等复杂几何时几乎没有几何限制。对于手机这种内部堆叠极其紧凑的产品,3D打印可以让工程师在一天内拿到包含卡托、按键、摄像头装饰圈在内的整机装配手板。
1. 快速迭代,压缩研发周期
传统CNC手板从编程到装夹再到多轴加工,往往需要3-5天。而工业级光固化(SLA)或选择性激光烧结(SLS)3D打印机,可以在4-8小时内完成一批手机中框或后盖的打印。这意味着设计师上午修改完倒角半径,下午就能拿到新件进行握持测试。对于竞速型消费电子项目,这种速度直接决定能否抢在竞争对手之前锁定外观方案。
2. 复杂结构一体成型,避免装配误差
手机手板中常需要模拟双色注塑效果、天线断点、超薄壁厚(0.6mm以下)或内部散热风道。3D打印可以一次性打印出带有这些特征的整体件,而CNC需要多次装夹和拼接,容易产生累积公差。例如,某品牌在验证折叠屏手机的铰链盖板时,采用尼龙SLS打印,直接做出了带有0.3mm厚弹性臂的活动结构,这是CNC难以实现的。
3. 材料多样性匹配不同验证阶段
- 外观验证:使用类ABS光敏树脂,可打磨、喷漆、电镀,模拟高光或哑光质感。
- 结构验证:使用尼龙+玻璃微珠(PA-GF),刚性接近真实工程塑料,可做跌落测试。
- 透明件验证:使用透明树脂打印导光柱或摄像头镜片,测试光线均匀性。
- 软胶验证:使用TPU或类橡胶树脂,打印手机保护套或密封圈。
4. 小批量成本优势明显
当所需手板数量在1-20件时,3D打印无需分摊模具费用,单件成本远低于硅胶复模或CNC。尤其对于需要多种配色、多种厚度版本的对比测试,3D打印可以随时调整参数,零边际成本增加。
1. 表面质量与量产件存在差距
FDM(熔融沉积)打印有明显的层纹,不适合直接作为外观手板;SLA打印虽然光滑,但侧壁仍可能有像素纹,需要大量打磨和喷底漆。而手机量产件通常要求镜面火花纹或NCVM镀膜效果,3D打印很难直接达到。若强行追求高光表面,后处理成本可能超过CNC。
2. 材料机械性能各向异性
3D打印件在Z轴方向(层间方向)的强度通常只有XY方向的50%-70%。手机中框的卡扣、螺丝柱在拆装几次后容易沿层间开裂。对于需要反复装配或承受较大扭矩的结构手板,建议改用CNC或金属打印。
3. 精度与公差控制有限
工业级SLA的尺寸精度约为±0.1mm(100mm以内),而手机配合公差常要求±0.05mm。对于摄像头装饰圈与后盖的间隙、按键与孔位的对齐,3D打印件可能需要手工修配。树脂材料会随时间和湿度发生蠕变,长期存放后尺寸可能漂移。
4. 无法模拟真实注塑流痕与熔接线
手机外壳的注塑工艺会产生特定的流痕、熔接线和气纹。3D打印逐层堆积的原理决定了它无法复现这些注塑缺陷。如果手板的核心目的是评估外观注塑可行性,那么3D打印只能做形状参考,不能替代模流分析。
第一步:明确手板用途
- 仅验证外观造型、握感、按键位置 → 优先SLA或DLP光固化。
- 验证内部堆叠、装配干涉 → 优先SLS尼龙或MJF(多射流熔融)。
- 验证软胶手感或密封 → 优先TPU FDM或PolyJet多材料喷射。
- 需要做跌落、扭曲等力学测试 → 建议改用CNC或金属3D打印。
第二步:评估精度与表面要求
- 要求Ra ≤ 0.8μm且无层纹 → 3D打印+大量后处理,或直接CNC。
- 允许轻微纹理,且需要复杂内部流道 → 3D打印优势明显。
第三步:确认数量与交期
- 数量1-10件,交期<3天 → 3D打印最快。
- 数量10-50件,且需要一致表面 → 硅胶复模(基于3D打印母模)更划算。
第四步:推荐标准流程
1. 设计师导出STL或STEP文件,检查壁厚≥0.8mm,最小孔径≥0.5mm。
2. 选择工艺:外观件选SLA透明/白色树脂;结构件选PA12尼龙。
3. 打印后处理:去除支撑→打磨→喷底漆→喷面漆→(可选)电镀或丝印。
4. 装配验证:与真实屏幕、电池、PCBA进行试装,记录干涉点。
5. 根据反馈修改3D模型,重复打印1-2轮,直至方案冻结。
它不是一个“替代注塑”的工艺,而是一个“加速决策”的工具。在手机研发的前期,3D打印能以最低的时间成本和资金成本,帮你回答“这个设计到底行不行”。但它不擅长模拟量产表面、长期可靠性以及高精度配合。成熟的做法是:用3D打印做快速迭代和功能验证,用CNC做最终外观确认件,用硅胶复模做小批量试产。理解每种工艺的边界,比盲目追求“最新技术”更重要。如果你正处在一款新手机的ID评审或结构堆叠阶段,不妨从一套SLA打印的中框+后盖开始——它可能比一场三小时的会议更能推动项目前进。
上一篇:3d打印木手板模型
下一篇:医疗手板cnc加工工艺流程

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。