时间:2026-09-19 访问量:291
在制造业的产品开发链条中,手板模型与检具扮演着承上启下的关键角色。手板用于验证外观与结构,检具则用于批量生产时快速判定零件尺寸是否合格。而无论是手板还是检具,其本身的零件精度直接决定了验证结果的可信度。近年来,CNC加工凭借其独特的优势,成为手板检具零件制造的主流选择之一。但它并非万能,理解其能力边界与适用场景,才能做出最经济的决策。
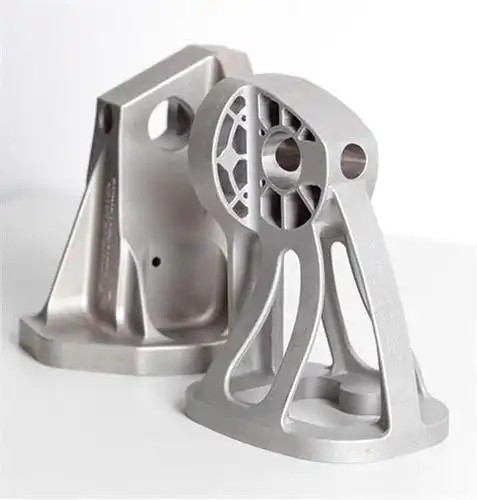
手板检具零件通常具有几个共同特征:单件或小批量、形状复杂、尺寸精度要求高、材料多样。CNC加工恰好能同时满足这些需求,具体优势体现在以下几个方面。
1. 精度与重复性远超手工与普通3D打印
CNC机床的定位精度通常可达±0.01mm,高端设备甚至能达到±0.005mm。对于检具中的定位销孔、检测面、基准面等关键特征,这种精度是手工制作或普通光固化3D打印难以稳定达到的。检具本身作为测量工具,其零件精度必须高于被检零件一个等级,CNC加工是目前少有的能同时兼顾精度与效率的减材工艺。
2. 材料选择几乎不受限制
手板检具常用材料包括铝合金、不锈钢、工具钢、赛钢(POM)、ABS、亚克力等。CNC加工可以轻松应对这些材料的切削需求。例如,检具的耐磨检测块常用淬火钢或硬质铝合金,手板的结构件常用POM或ABS。相比之下,3D打印在金属材料和高性能工程塑料上的选择仍然有限,且成型后力学性能往往不如CNC加工的同种材料。
3. 表面质量与尺寸稳定性好
CNC加工可以直接获得Ra1.6甚至更低的表面粗糙度,对于需要配合的检具零件(如滑动配合面、定位面),无需额外打磨即可满足使用要求。同时,金属材料经过CNC加工后内应力释放较充分,长期使用中的尺寸漂移远小于3D打印件或手工拼接件。
4. 适合复杂结构与薄壁特征
五轴联动CNC加工可以一次装夹完成复杂曲面、斜孔、深腔等特征的加工。手板中常见的倒扣、侧孔、薄壁(0.5mm以上)等,CNC都能较好地实现。而传统手工制作在这些结构上几乎无法保证一致性。
5. 小批量经济性突出
当零件数量在1到50件之间时,CNC加工无需开模,单件成本相对稳定,且可以随时修改程序进行设计迭代。对于手板验证阶段频繁改版的需求,CNC的灵活性是注塑或压铸无法比拟的。
尽管优势明显,但作为技术顾问,我必须客观指出CNC加工在手板检具零件制造中的局限,避免客户产生不切实际的期望。
1. 单件成本仍然偏高
与3D打印相比,CNC加工需要编程、装夹、对刀、切削、后处理等多个环节,人工与机时成本较高。一个巴掌大小的铝合金手板零件,CNC加工费用可能是SLA 3D打印的3到5倍。如果零件数量超过100件,注塑或压铸的单件成本会迅速低于CNC。
2. 加工周期并非最快
简单零件CNC当天可完成,但复杂五轴零件或需要多次装夹的检具零件,往往需要3到7天。而SLA或SLS 3D打印最快几小时就能出货。对于急需验证外观或装配干涉的场合,3D打印仍是更快的选择。
3. 内部结构受限
CNC是减材制造,刀具无法加工封闭内腔、交叉孔内部、随形冷却流道等特征。如果检具零件内部需要复杂的轻量化网格或内流道,只能拆件加工再组装,或者改用金属3D打印。
4. 薄壁与软材料易变形
虽然CNC能加工薄壁,但壁厚低于0.5mm时,切削力容易导致变形或振刀。对于软质材料(如纯铜、某些橡胶),CNC加工的表面质量可能不如预期,且装夹困难。
5. 表面纹理与特殊效果受限
CNC加工的表面是刀纹或磨削纹,无法直接做出3D打印那种复杂的微孔或点阵结构。如果需要蚀纹、喷砂以外的特殊纹理,往往要额外增加化学蚀刻或激光雕刻工序。
基于以上分析,我建议客户从以下维度判断:
- 精度要求:如果检具零件的公差要求在±0.05mm以内,或手板需要配合运动机构,优先选CNC。
- 材料要求:需要金属、高强度工程塑料、或对材料力学性能有明确数据要求时,选CNC。
- 零件数量:1到50件,CNC经济性较好;超过100件,考虑注塑或压铸;1到5件且精度要求不高,可先试3D打印。
- 结构复杂度:有深腔、侧孔、复杂曲面,选五轴CNC;有封闭内腔或点阵结构,考虑金属3D打印。
- 时间要求:3天以内要拿到零件,优先3D打印或快速CNC;一周以上,CNC从容应对。
如果你决定采用CNC加工手板检具零件,建议遵循以下六步流程,可以大幅降低沟通成本与返工风险。
1. 图纸与技术要求确认:提供3D模型(STEP/IGES格式)和2D图纸,标注关键尺寸、公差、表面粗糙度、材料牌号及热处理要求。
2. 工艺可行性分析:由加工方评估刀具可达性、装夹方案、是否需要拆分件、是否需要五轴联动。此阶段应输出DFM报告。
3. 材料与热处理准备:根据检具使用频率选择材料。高耐磨检具建议用Cr12MoV或SKD11并淬火至HRC58-62;普通手板可用6061铝合金或POM。
4. CNC编程与首件试切:编程员需考虑切削参数、冷却方式、变形控制。首件加工后应进行三次元测量或投影仪检测,确认关键尺寸。
5. 后处理与装配:去毛刺、抛光、表面处理(阳极氧化、发黑、喷砂等)。检具零件还需组装到底板或框架上,并进行整体精度校验。
6. 验收与文档交付:提供检测报告(尺寸报告、材质证明、热处理报告),必要时提供检具重复性与再现性(GR&R)初步评估。
如果你的手板检具零件需要金属材质、±0.05mm以内精度、且数量在50件以下,CNC加工是当前最稳妥的选择;如果只是外观验证或装配干涉检查,且对材料强度无要求,可以先尝试3D打印以节省时间和成本。对于复杂内流道或轻量化点阵结构,则考虑金属3D打印与CNC的混合工艺。
上一篇:武汉cnc加工手板诚信企业
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。